Mezclador de polvos: principio de funcionamiento, homogeneidad y calidad de mezcla
principio de funcionamiento, homogeneidad y calidad de mezcla
Resumen
Los mezcladores de polvos procesan sólidos secos a granel para obtener una mezcla uniforme. La posibilidad de alcanzar la calidad de mezcla requerida depende del tamaño de las partículas, la densidad aparente y la cohesión de las materias primas, así como de la estrategia de muestreo.
Información útil sobre el mezclador de polvos: principio de funcionamiento, homogeneidad y calidad de mezcla
Un mezclador de polvos transforma sólidos secos a granel en una mezcla uniforme mediante la redistribución repetida de las partículas por convección y difusión. La homogeneidad describe el estado objetivo, mientras que la calidad de mezcla cuantifica hasta qué punto se ha alcanzado: el análisis de la calidad de la mezcla la determina a partir de muestras tomadas en distintos puntos de la cámara de mezcla y evalúa los resultados conforme a criterios de calidad de mezcla definidos.
La posibilidad de alcanzar este estado depende principalmente de las materias primas. Las diferencias en el tamaño de las partículas, la distribución granulométrica, la densidad aparente y otras propiedades de los sólidos a granel, como la cohesión o la tendencia a la aglomeración, determinan la velocidad y el grado de distribución de los componentes. Cuando las proporciones son de unas pocas partes por mil, la estrategia de muestreo también resulta decisiva para la fiabilidad de los resultados.
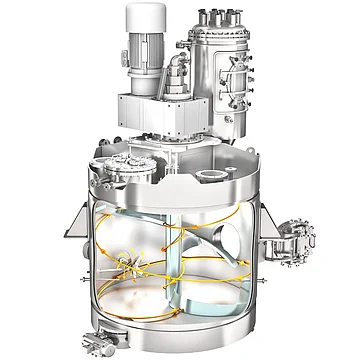
Un tiempo de mezclado más prolongado no mejora necesariamente el resultado, sino que puede volver a deteriorarlo debido a la desmezcla (segregación). Sin embargo, hasta la fecha este fenómeno no se ha observado en mezcladores verticales con un elemento mezclador en forma de cinta helicoidal. Por este motivo, el tiempo de mezclado óptimo se determina mediante mediciones. Además de la mezcla, para la calidad del producto final suelen ser relevantes otras etapas del procesamiento de polvos, como la adición de líquidos, la termorregulación y el vaciado residual.
Matriz de selección
| Criterio | Pregunta clave | Consecuencia para la selección |
|---|---|---|
| Calidad de mezcla objetivo | ¿Qué coeficiente de variación se exige y con respecto a qué especificación? | Sin un valor objetivo no es posible dimensionar el equipo. Este valor determina el tiempo de mezclado, el número de muestras y el alcance de las pruebas. |
| Componente minoritario de la formulación | ¿Qué proporción representa el componente más pequeño respecto al lote? | Las proporciones extremadamente pequeñas requieren premezclas o una adición escalonada. La adición directa al lote completo no es reproducible. |
| Diferencias de densidad y granulometría | ¿Qué diferencias existen entre los componentes? | Las grandes diferencias aumentan el riesgo de segregación después de la mezcla: durante el vaciado, el transporte y el llenado. |
| Muestreo | ¿Dónde, con qué frecuencia y qué volumen de muestra se toma? | El volumen de la muestra debe corresponder a la unidad de consumo. Las muestras demasiado grandes enmascaran la falta de homogeneidad en lugar de detectarla. |
| Intervalo de tiempo de mezclado | ¿A partir de qué momento un mayor tiempo de mezclado deja de mejorar el resultado? | El punto óptimo se determina mediante mediciones. Superarlo puede provocar abrasión y un aumento de la temperatura. |
| Intervalo de llenado | ¿En qué rango del volumen nominal se opera? | Determina si los lotes parciales alcanzan la misma calidad de mezcla que las cargas completas. De lo contrario, se requiere una segunda máquina. |
| Sensibilidad a la abrasión | ¿Cambian las partículas durante el mezclado? | Limita la velocidad del elemento de mezcla y el tiempo de mezclado. La abrasión modifica la distribución granulométrica y, por tanto, la especificación. |
| Etapas posteriores | ¿Qué sucede con el producto después del mezclado? | El vaciado, el transporte y el llenado pueden destruir la calidad de mezcla alcanzada. Estas etapas deben incluirse en la evaluación del mezclador. |
| Requisitos de validación | ¿Es necesario validar el proceso o basta con supervisarlo? | La validación exige parámetros reproducibles, un muestreo documentado y un vaciado residual definido. |
| Operación por lotes o en continuo | ¿Se procesan muchas formulaciones o se mantiene un caudal másico constante? | La operación por lotes es adecuada para cambios frecuentes de formulación. La operación continua solo resulta apropiada con una formulación estable y una precisión de dosificación suficiente en la alimentación. |
FAQ
Con grandes diferencias de densidad, la capacidad de mezclado a escala de laboratorio se evalúa de la forma más fiable con una combinación de caracterización de sustancias, cinética de mezclado representativa, muestreo estratificado y una prueba completa de descarga y transporte. Para productos a granel secos, el tamaño de partícula, la forma, la densidad aparente, la cohesividad y el comportamiento de flujo son más importantes que los indicadores de la técnica de agitación de líquidos. Para suspensiones y emulsiones, la reología, los ensayos de sedimentación o de flotación, así como magnitudes como los números de Reynolds, Arquímedes y Richardson, complementan la evaluación; en sistemas sólido-líquido, la velocidad de suspensión justa según Zwietering es central. El escalado debería basarse en varios indicadores y ensayos de producto, no en una velocidad de giro invariable o en un único resultado de laboratorio.
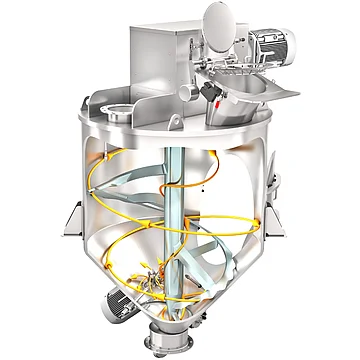
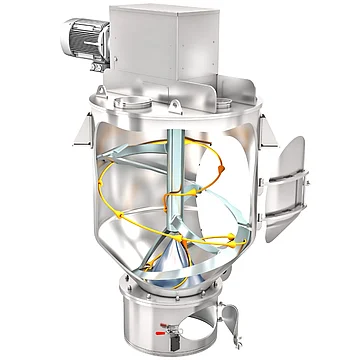
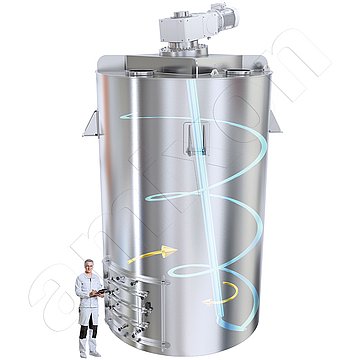
Las grandes diferencias en densidad aparente y tamaño de partícula no pueden evaluarse únicamente a partir de valores característicos teóricos. amixon® comprueba la capacidad de mezclado con producto original y en condiciones realistas de mezclado, descarga y transporte. Las herramientas helicoidales SinConvex®/SinConcave® generan una recirculación forzada tridimensional controlada y pueden favorecer la homogeneización de recetas heterogéneas. El silo mezclador Gyraton® GM es especialmente adecuado para lotes grandes al inicio de rutas de proceso largas. Una adición de líquido selectiva y finamente distribuida puede unir fracciones pulverulentas a partículas más gruesas y reducir así la tendencia a la segregación. Sin embargo, siguen siendo decisivos la cinética de mezclado, un muestreo representativo, la evaluación de CoV, así como análisis escalonados en el tiempo a lo largo de la descarga, el transporte y el envasado.
Una evaluación reproducible de la calidad de mezcla para validaciones farmacéuticas se basa en un concepto de muestreo y análisis aprobado previamente y basado en riesgo. No son decisivos únicamente valores de RSD bajos, sino un método analítico validado para la mezcla de polvo, el control de los parámetros de proceso críticos y una documentación conforme a las GMP y trazable. Solo la interacción de estos elementos hace que la calidad de mezcla sea fiablemente reproducible.
La calidad de mezcla para validaciones farmacéuticas no se demuestra únicamente mediante un valor de RSD bajo. La evidencia fiable surge de la interacción entre un muestreo representativo y basado en riesgo, una analítica validada y adecuada a la matriz, una conducción de proceso estable, un vaciado residual completo, una limpieza validada y una integridad de datos conforme a las GMP.
amixon® apoya estas tareas con formas de mezclador que permiten una recirculación tridimensional controlada del producto, un muestreo definido, una descarga con pocos espacios muertos y una accesibilidad higiénica. La receta del PLC supervisa los valores teóricos validados para el tiempo de mezclado, la velocidad de giro, el grado de llenado, la secuencia de dosificación y otros parámetros de proceso críticos. Las conexiones de código de barras, RFID y ERP pueden apoyar la vinculación sin lagunas de materias primas, receta, datos de proceso, limpieza y liberación de lotes.
El aseguramiento se realiza en el centro de ensayos con producto original y condiciones de proceso realistas. Allí pueden investigarse la calidad de mezcla, la cinética de mezclado, la ventana de grado de llenado, el cuidado del producto, el vaciado residual, la limpiabilidad, el muestreo, la estabilidad de descarga y la reproducibilidad. Los datos documentados a partir de ello crean la base para el diseño del mezclador de producción, la documentación de cualificación, así como la posterior verificación continua del proceso en la operación regulada por las GMP.
Una calidad de mezcla muy alta se logra sobre todo mediante una premezcla adecuada, una técnica de mezclado apropiada y una conducción de proceso controlada. Para oligoelementos en mezclas de panadería, el objetivo central es lograr una distribución rápida y estadísticamente estable, evitando al mismo tiempo la segregación.
Los mezcladores de precisión amixon® generan la mezcla aleatoria técnicamente ideal, en la práctica no mejorable, independiente del grado de llenado de 10 a 100%. Se homogeneizan relaciones de componentes de hasta 1:100.000; las velocidades periféricas suaves desde 0,8 m/s evitan el aporte de calor. Los valores de RSD objetivo se verifican previamente en el centro de ensayos con producto original y un plan de muestreo.
Validar de forma fiable una distribución homogénea de oligoelementos como selenio, cromo, molibdeno y yodo en complementos alimenticios en polvo es una tarea exigente tanto para la ingeniería de procesos como para la analítica, debido a las bajas concentraciones y al RSD requerido por debajo del 5 %.
amixon® resuelve el problema con mezcladores de precisión (KS, HM, VM) que producen una mezcla aleatoria técnicamente ideal, con independencia del grado de llenado del 10 al 100 %. Velocidades periféricas bajas de aproximadamente 0,8 m/s mantienen la mezcla fría. El diseño higiénico conforme a las GMP permite un vaciado residual del 99,997 % y superior. El coeficiente de variación de la calidad de mezcla es inferior al 5 %; incluso son alcanzables valores en torno al 1 %.
Con lotes superiores a 2.000 litros los tiempos de mezclado típicos para ingredientes alimentarios secos se sitúan en su mayoría entre 1 y 15 minutos, y muchas aplicaciones estándar alcanzan ya en 5 a 8 minutos una homogeneidad de CV ≤ 5 %. El tiempo de mezclado exacto depende sobre todo del principio de mezclado, de las propiedades del producto y de las posibles adiciones de líquido, y debería validarse siempre con un ensayo sobre el producto original.
amixon® alcanza tiempos de mezclado cortos por vía constructiva: el órgano SinConvex® recircula forzadamente todo el volumen y con el KoneSlid® KS la calidad de mezcla ideal se alcanza ya tras 20 a 40 vueltas. La calidad de mezcla es independiente del grado de llenado del 10 al 100 % y la segregación en la descarga se evita con ComDisc® o con el vaciado en segundos del KS. Los tiempos concretos por receta se acreditan mediante el ensayo en el centro de ensayos.
En resumen, un mezclador por lotes para alimento animal suele ser la solución más ventajosa cuando prevalecen una alta variedad de recetas, cambios frecuentes de producto, lotes pequeños a medianos, microcomponentes críticos y una trazabilidad simple referida al lote. Permite una homogeneidad muy alta y claramente validable, y crea límites inequívocos entre distintas recetas. Un mezclador continuo resulta especialmente atractivo cuando se fabrican grandes cantidades de pocas recetas estándar durante campañas de producción largas y estables. Puede ofrecer una homogeneidad muy buena, pero exige una dosificación precisa y continua, un suministro estable de materia prima y una gestión consecuente del tiempo de residencia, el material de transición y los cambios de producto.
Tanto el mezclado continuo como el mezclado por lotes pueden lograr, en alimento animal, una homogeneidad excelente y reproducible. El mezclador cónico amixon® AMK combina ambos modos de operación: puede trabajar de forma continua para altos caudales y campañas largas, pero también, en caso necesario, como mezclador por lotes para premezclas, cantidades menores o grados de llenado distintos.
En operación continua, el caudal, el grado de llenado, el tiempo de residencia y la intensidad de mezclado se regulan de forma dirigida. Esto permite una adaptación a recetas sencillas o complejas con sólidos, grasas, vitaminas, líquidos y aditivos funcionales. Gracias al arranque con el órgano de descarga cerrado, el ajuste conjunto de los dosificadores gravimétricos y la apertura de la descarga solo tras alcanzar un grado de llenado estable, el AMK puede ofrecer calidad de producto conforme a especificación desde la primera descarga regular. Al parar, el mezclador se vacía de forma continua y prácticamente total, de modo que las pérdidas clásicas de arranque y parada pueden reducirse notablemente o evitarse.
Con muchos cambios de receta, tamaños de lote pequeños y altas exigencias de documentación precisa por lote, la operación por lotes sigue siendo especialmente ventajosa. En campañas de producción largas con altos caudales, el AMK continuo despliega sus fortalezas económicas. Para cambios críticos entre productos con aditivos farmacéuticos, coccidiostatos, alérgenos u otros ingredientes sensibles, la limpieza, el purgado y la verificación analítica deben diseñarse y validarse siempre para toda la línea de proceso.
El diseño definitivo se realiza idealmente a partir de ensayos con producto original. En ellos se evalúan la homogeneidad, el tiempo de residencia, la distribución de líquido, el vaciado residual, la limpiabilidad, los tiempos de cambio, el cuidado del producto y la reproducibilidad en condiciones de proceso realistas.
Sí, los mezcladores verticales pueden alcanzar un mezclado muy bueno incluso con grandes diferencias de densidad, siempre que la geometría y los parámetros de proceso estén dimensionados en consecuencia. Cuentan sobre todo un movimiento de circulación forzado, herramientas de mezclado adecuadas, unas revoluciones apropiadas y un grado de llenado ajustado.
amixon® domina de forma fiable incluso grandes diferencias de densidad y granulometría, porque el órgano mezclador controla toda la cámara y las partículas se desplazan guiadas de forma forzada en flujo denso. Los flujos lentos apenas provocan fluidización, con lo que se evita la segregación. Para productos sensibles, el órgano helicoidal SinConcave®/SinConvex® puede complementarse con la tecnología MultiPlane®. El dimensionado se asegura en el centro de ensayos y el diseño higiénico garantiza una buena limpiabilidad así como procesos reproducibles y documentables.
Para lotes farmacéuticos de 500 a 1.000 litros, unos 10 a 20 minutos son un primer valor de referencia realista para mezcladores en V, de doble cono y otros mezcladores por caída libre. Los mezcladores activos convectivos pueden alcanzar, según el producto, tiempos notablemente más cortos, mientras que las recetas cohesivas, de baja dosis o propensas a la aglomeración pueden necesitar pasos adicionales de premezclado o mezclado intensivo. El indicador relevante no es únicamente el tiempo, sino una ventana de proceso validada compuesta por grado de llenado, velocidad de giro o número de revoluciones, orden de carga, tiempo de mezclado y condiciones de descarga. Esta ventana debe asegurarse con material original mediante una cinética de mezclado, una estrategia de muestreo representativa y, en su caso, PAT a lo largo de toda la cadena de proceso hasta la dosificación o el envasado.
amixon® logra tiempos de mezclado cortos en grandes lotes farmacéuticos mediante una verströmación tridimensional del producto generada activamente con herramientas de mezclado SinConvex®. El mezclador de doble eje HM puede favorecer tiempos de mezclado especialmente cortos mediante flujos de producto superpuestos, mientras que el KoneSlid® KS recircula por completo el volumen del lote una vez tras unas cuatro revoluciones de la herramienta y puede alcanzar, según la receta, la calidad de mezcla deseada tras unas 20 a 40 revoluciones. Para lotes muy grandes y con cuidado del producto está disponible el Gyraton® GM. ComDisc® y DosiFlap® complementan la técnica de mezclado con un vaciado residual controlado y un envasado dosificado. No obstante, el tiempo de mezclado fiable siempre se determina mediante ensayos con producto original y debe cualificarse, para aplicaciones farmacéuticas, junto con la homogeneidad, la estabilidad de descarga, la limpiabilidad y una conducción de proceso documentada.
La abrasión metálica en masas activas de cátodo puede limitarse en la práctica industrial a valores muy bajos, pero no puede garantizarse de forma generalizada un valor ppb universal. Para impurezas elementales importantes como Cr, Fe, Cu, Zn y Pb se suelen fijar en materiales de cátodo especificaciones por debajo de 1 ppm. Sin embargo, lo decisivo no es solo el contenido metálico químico total, sino también la aparición de partículas metálicas críticas individuales según tamaño, forma y cantidad. Un concepto de varios niveles resulta exitoso: diseño higiénico y resistente al desgaste con abrasión minimizada, materiales o recubrimientos adecuados, bajas velocidades efectivas, transferencias de material cerradas, separación magnética y tamizado, mantenimiento preventivo, así como analítica combinada de ICP y de partículas. Solo la validación con material original y en condiciones reales de operación, limpieza y mantenimiento muestra qué valor de contaminación es alcanzable de forma duradera en la cadena de proceso concreta.
amixon® minimiza la posible abrasión metálica en masas activas de batería abrasivas mediante una verströmación total SinConvex® controlada y a baja velocidad, materiales y recubrimientos optimizados frente al desgaste, así como una ejecución constructivamente de baja contaminación, sin puntos de apoyo inferiores en contacto con el producto ni uniones atornilladas en la cámara de mezclado. Pueden emplearse Hardox®, herramientas de mezclado endurecidas o con incrustaciones de metal duro, aceros inoxidables dúplex y recubrimientos cerámicos por plasma, según el objetivo de pureza. Los valores límite generales no son fiables; la pureza realmente alcanzable se determina con material original, una selección de materiales referida al producto y una analítica de trazas y partículas adecuada. Para un diseño seguro deben considerarse, además del mezclador, la carga, la descarga, el transporte, la separación y el mantenimiento como posibles fuentes de contaminación.
Para polvos metálicos suele ser adecuado un mezclador por lotes de marcha lenta, convectivo y completamente cerrado, con herramientas grandes y favorables al flujo, distancias a la pared coordinadas y baja velocidad relativa. Son decisivos una selección de materiales compatible con la contaminación, geometrías con bajo desgaste, la evitación de puntos de apoyo y huecos en contacto con el producto, una carga y descarga controladas, así como transferencias de material cerradas e inertizadas en caso necesario. Para polvos altamente críticos debe considerarse todo el sistema, incluido el mezclador, el transporte, el tamizado, los filtros, las juntas, el mantenimiento y la limpieza. La idoneidad se demuestra mediante ensayos con polvo original y un análisis combinado de la distribución del tamaño de partícula, las partículas extrañas y los contenidos elementales relevantes antes y después del procesamiento.
amixon® reduce la abrasión en polvos metálicos mediante una recirculación forzada SinConvex® a baja velocidad y un diseño del aparato consecuentemente resistente al desgaste y de baja contaminación. Para productos especialmente críticos, amixon® puede recubrir todos los componentes en contacto con el producto con una cerámica de óxido de alto rendimiento adecuada. Con ello, la cámara de mezclado, las herramientas, el eje, la salida y los componentes internos quedan separados del contacto metálico con el material de mezcla; se excluye la abrasión metálica durante el mezclado, la reacción y el secado. Adicionalmente, las superficies con pocas juntas, los órganos de mezclado apoyados solo en la parte superior, los sistemas OmgaSeal® estancos al polvo y una periferia controlada limitan otras fuentes de partículas extrañas. El recubrimiento concreto, la forma de operar y el rendimiento de pureza se validan con producto original y una analítica elemental y de partículas adecuada antes de la inversión.
Los productos a granel heterogéneos con distintas densidades aparentes se homogeneizan de la forma más fiable con sistemas de mezclado activamente convectivos y una conducción de proceso adaptada al producto. Las opciones adecuadas son los mezcladores de paletas, de palas, de rejas de arado, helicoidales y de varios ejes; la selección se orienta según la cohesividad, la sensibilidad de las partículas y la desaglomeración necesaria. Los choppers, la velocidad de giro variable, la adición dirigida de líquido y la dosificación gravimétrica pueden favorecer la mezcla, pero deben emplearse de forma selectiva. Para la estabilidad de la mezcla son además decisivos una descarga orientada al flujo másico, trayectos de caída cortos, un transporte con poca vibración y un orden de adición controlado. El número de Froude y la densidad de potencia apoyan el diseño, pero no sustituyen la validación con producto original en el mezclado, la descarga y toda la cadena de proceso posterior.
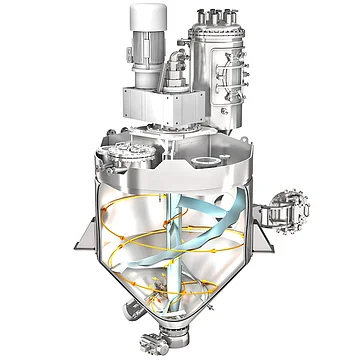
Para productos a granel heterogéneos con distintas densidades aparentes, amixon® recomienda especialmente el mezclador de doble eje HM para una homogeneización tridimensional intensiva y rápida, y el KoneSlid® KS para tareas de mezclado especialmente suaves con componentes sensibles o de estructura gruesa. Las herramientas de mezclado SinConvex® forman la corriente base controlada; los rotores de corte o HighShearBlades permiten, en caso necesario, una desaglomeración de duración limitada. La adición de líquido mediante lanzas o boquillas de dos componentes puede unir fracciones finas a soportes más gruesos y reducir así la segregación. La configuración de la instalación se adapta al espectro de productos y se comprueba en el centro de ensayos con los productos originales más críticos. La calidad de mezcla, el cuidado del producto y la estabilidad frente a la segregación deben validarse no solo en el mezclador, sino a lo largo de la descarga, el transporte y el procesamiento posterior.
El CoV y el RSD son los indicadores centrales y matemáticamente idénticos para evaluar la calidad de mezcla en mezclas alimentarias. Ambos se calculan como la desviación estándar dividida entre la media, multiplicada por 100%. Los valores bajos indican una dispersión reducida y, por tanto, una buena distribución uniforme del componente marcador analizado. Como orientación técnica, valores de hasta aproximadamente el 5% suelen considerarse muy buenos, y valores de hasta el 10% son aceptables en muchas aplicaciones; sin embargo, siempre son vinculantes la especificación propia del producto y el perfil de riesgo de la receta. La fiabilidad depende decisivamente de un muestreo representativo, una cantidad de muestra suficiente, un componente marcador adecuado y una analítica precisa. Además del CoV y el RSD, deberían evaluarse la fidelidad al valor teórico, los valores individuales, la evolución de la descarga y, en procesos continuos, la distribución temporal de concentración.
El CoV y el RSD son los indicadores centrales y matemáticamente equivalentes para evaluar la calidad de mezcla en aplicaciones alimentarias. Ambos se calculan como la desviación estándar dividida entre la media y se expresan en porcentaje. Valores de hasta aproximadamente el 5% suelen considerarse muy buenos, valores de hasta aproximadamente el 10% son aceptables en muchas aplicaciones; no obstante, siguen siendo determinantes la especificación propia del producto y la importancia crítica del ingrediente correspondiente. amixon® apoya la evaluación mediante un muestreo representativo y estratificado, puntos de muestreo integrados o accesibles, supervisión de parámetros basada en PLC y una documentación de lote sin lagunas. La calidad de mezcla debe evaluarse a lo largo de todo el recorrido del proceso, incluida la descarga. Los sistemas de mezclado higiénicos, fácilmente limpiables y operados con cuidado del producto favorecen así una homogeneidad fiable, cambios de producto rápidos y un control eficaz de los alérgenos.
Una calidad de mezcla insuficiente se manifiesta mediante fluctuaciones de concentración, heterogeneidades visibles, aglomerados, humedad desigual, comportamiento de flujo inestable o problemas de calidad en los pasos de proceso posteriores. El par, el consumo de potencia, la temperatura, la presión y el caudal son indicadores tempranos valiosos, pero por sí solos no demuestran homogeneidad. Para una evaluación directa en línea son especialmente adecuadas la espectroscopia NIR y Raman, junto con una evaluación quimiométrica. El punto final del mezclado se alcanza cuando las señales de medición son estables y un modelo validado confirma al mismo tiempo la concentración objetivo correcta de los componentes críticos. Para recetas sensibles o de baja dosis, este concepto en línea debe asegurarse mediante muestras de referencia escalonadas en espacio y tiempo, incluidas muestras durante la descarga.
amixon® hace supervisable la calidad de mezcla mediante la combinación de un muestreo representativo y estratificado, parámetros de mezclado validados, gestión automatizada de recetas y, en caso necesario, analítica PAT directa. Los accesos CleverCut® y los órganos de descarga con pocos espacios muertos favorecen puntos de muestreo definidos. El PLC, la conexión ERP y el registro con código de barras o RFID documentan de forma trazable la receta, el lote y los parámetros de proceso. La espectroscopia NIR y Raman puede supervisar en tiempo real la homogeneidad real y el punto final del mezclado, mientras que el par, la potencia y la temperatura sirven como indicadores tempranos complementarios. Si aparecen señales de advertencia, como valores analíticos fluctuantes o segregación en la descarga, deben investigarse el mezclador, el muestreo y toda la cadena de proceso posterior con producto original.
OEE significa Overall Equipment Effectiveness o eficacia global de la instalación, y se compone de disponibilidad, rendimiento y calidad. Los tiempos de mezclado más cortos aumentan el rendimiento cuando el mezclador constituye realmente el cuello de botella de la línea. Una limpieza más rápida y validada aumenta la disponibilidad mediante cambios de producto más cortos y puede mejorar al mismo tiempo la calidad al reducir la contaminación cruzada, el rechazo y el retrabajo. El efecto sobre la OEE siempre debe derivarse del tiempo de lote completo y de un análisis real de pérdidas. Lo determinante no es el ahorro individual en minutos, sino el tiempo ganado de forma duradera para fabricar productos conformes a especificación con calidad de mezcla estable y un éxito de limpieza demostrado.
amixon® mejora la OEE de las plantas de mezclado de polvo a través de los tres factores disponibilidad, rendimiento y calidad. La disponibilidad se beneficia de órganos mezcladores apoyados en la parte superior, un número reducido de puntos de desgaste críticos para el producto, mantenimiento preventivo y un vaciado residual amplio mediante SinConvex®, SinConcave® y ComDisc®. El rendimiento aumenta cuando los tiempos de mezclado cortos, el vaciado rápido, el envasado dosificado apoyado por DosiFlap® y los cambios de limpieza cortos y reproducibles acortan el tiempo de lote. MultiPlane® favorece procesos de mezclado especialmente suaves, mientras que los rotores de corte pueden desaglomerar localmente en caso necesario. OptiClean®, CleverCut® y OmgaSeal® favorecen la accesibilidad y una construcción con pocos espacios muertos orientada a la limpieza. WaterDragon® estandariza la limpieza húmeda y, con boquillas de chorro dirigido programables y secado por aire caliente, acelera la nueva puesta en marcha. El aumento concreto de la OEE debe demostrarse con producto original y un análisis completo de pérdidas de la línea de producción correspondiente.
Para validar la calidad de mezcla se recomienda una combinación de muestreo estratificado, evaluación de CoV o RSD y una analítica adecuada para el componente crítico. Para mezclas secas son especialmente adecuados los métodos trazadores, la analítica química y, en su caso, NIR o Raman. El análisis de imagen y la medición del tamaño de partícula complementan la evaluación en componentes visibles, rotura o segregación. Para pastas y líquidos entran en consideración adicionalmente la reología, la conductividad, la densidad, la turbidez o el pH. No es decisivo el número de métodos empleados, sino un muestreo representativo, la separación entre la varianza analítica y la de proceso, así como la comprobación a lo largo de toda la cadena de proceso, incluidas la descarga, el transporte y el envasado.
Los mezcladores amixon® están establecidos, gracias a numerosas pruebas documentadas de calidad de mezcla, como sistemas fundamentalmente validados en cuanto al rendimiento de mezclado. Los ensayos de producto adicionales sirven sobre todo para determinar, en una receta concreta, el tiempo de mezclado seguro más corto y una ventana de proceso robusta. La validación combina un muestreo estratificado a través de la cámara de mezclado y la descarga, una evaluación de CoV o RSD, así como una analítica adecuada al componente crítico, como análisis trazador, HPLC, GC, ICP, NIR, Raman o análisis de imagen. El silo mezclador Gyraton® GM puede aportar ya al inicio de rutas de proceso largas un lote inicial homogéneo y estable, y así reducir los esfuerzos posteriores de control y ajuste fino. Los programas del PLC, la supervisión de parámetros de proceso, así como la conexión con ERP, código de barras o RFID, garantizan una conducción de lotes reproducible y documentada sin lagunas. La calidad de mezcla definitiva se comprueba no solo en el mezclador, sino a lo largo de la descarga, el transporte y el envasado con producto original.
Para la producción continua de detergentes en polvo con caudal elevado y homogeneidad muy estrecha se emplean sobre todo los tipos de mezclador con lecho fluidizado mecánicamente.
El mezclador continuo amixon® AMK es adecuado para la producción de detergente en polvo con caudal elevado y homogeneidad constante, porque el caudal y el tiempo de permanencia pueden ajustarse por separado y la calidad de mezcla sigue siendo reproducible gracias a la herramienta SinConcave®/SinConvex®. Resulta especialmente apropiado para campañas largas con ventanas de proceso fijas y para la incorporación microfina de líquidos, mientras amixon® asegura el dimensionado y la fiabilidad del proceso en el centro de ensayos con el producto original.
Los mezcladores convectivos de marcha lenta de uno o dos ejes son la solución más universal para polvos de especias homogéneos y productos a granel mezclados con baja solicitación de las partículas. Los tambores de recubrimiento son especialmente suaves para snacks, frutos secos, extrudidos y hierbas frágiles cuando debe aplicarse aceite, slurry o condimento seco. Las soluciones de contenedor ofrecen ventajas con cambios frecuentes de receta, manipulación cerrada y gestión de alérgenos, pero requieren un sistema de mezclado activo con recetas cohesivas o complejas. Para líneas continuas de snacks son adecuados los tambores de recubrimiento, los recubridores de banda y los sistemas de condimentado en máquina. La selección final debería asegurarse con producto original en función de la calidad de mezcla, la tasa de rotura, la distribución del recubrimiento, el vaciado residual y un tiempo de cambio o limpieza validado.
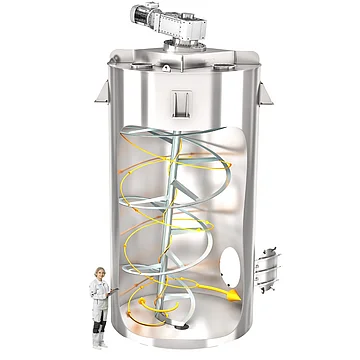
Los mezcladores amixon® permiten una homogeneización especialmente suave de especias, hierbas, té, café y productos instantáneos sensibles mediante una recirculación forzada tridimensional SinConvex® a baja velocidad. El efecto de mezclado surge de una recirculación controlada del producto, en lugar de zonas fuertes de proyección, impacto o aplastamiento. Los rotores de corte pueden conectarse localmente si es necesario para la desaglomeración. Para productos muy frágiles, el SpherHelics® SH y el KoneSlid® KS ofrecen conceptos de mezclado especializados; el Gyraton® GM es adecuado para lotes de gran volumen y especialmente suaves de hasta unos 100 m³. Los cambios rápidos de producto se favorecen mediante un vaciado residual extenso, una buena accesibilidad y una limpieza en seco o en húmedo validable. La calidad de mezcla real, la integridad de las partículas, la estabilidad de descarga y el tiempo de cambio se comprueban de forma documentada en el centro de ensayos con producto original.
Para tiempos de mezclado cortos y alta calidad de mezcla en lotes grandes son decisivos una geometría del recipiente con pocos espacios muertos, una herramienta de mezclado que abarque todo el volumen, un grado de llenado validado de forma específica para el producto, así como una velocidad de giro, velocidad periférica y densidad de potencia coordinadas. El tamaño de partícula, la densidad aparente, la cohesividad, la humedad y el comportamiento de aglomeración determinan la solicitación admisible y el riesgo de segregación. Los pequeños componentes deben dosificarse en zonas de mezclado activas y, en caso necesario, premezclarse. La descarga debe diseñarse como parte de la tarea de mezclado, preferiblemente con flujo másico, poca altura de caída y una técnica de transporte coordinada. Para el escalado deberían combinarse varios indicadores, y el diseño debería confirmarse mediante simulación y ensayos de mezclado, descarga y transporte con producto original.
amixon® logra tiempos de mezclado cortos en lotes grandes mediante la recirculación forzada tridimensional SinConvex®, en la que todo el volumen de producto se renueva de forma continua. El HM utiliza dos flujos de producto superpuestos para tiempos de mezclado cortos, el KoneSlid® KS puede recircular por completo un lote una vez tras unas cuatro revoluciones de la herramienta, y el Gyraton® GM cubre lotes grandes de hasta unos 100 m³. Sin embargo, los parámetros de diseño decisivos siguen siendo la receta, el grado de llenado, la densidad aparente, la cohesividad, la estructura de las partículas, la estrategia de dosificación, la velocidad de giro y la descarga. ComDisc® y DosiFlap® favorecen el vaciado residual y el envasado dosificado, mientras que una forma de operar a baja velocidad y, en caso necesario, rotores de corte conectables combinan el cuidado del producto con una desaglomeración dirigida. El tiempo de mezclado y la homogeneidad realmente alcanzables se documentan en el centro de ensayos con producto original y se comprueban a lo largo de toda la cadena de proceso hasta el envasado.
La dispersión de aglomerados en suspensiones cerámicas es una etapa clave para la homogeneidad de la barbotina, la densidad del cuerpo en verde, la actividad de sinterización y la fiabilidad mecánica de los componentes.
amixon® dispersa los aglomerados de forma selectiva mediante rotores de corte conmutables o HighShearBlades: la masa del lote se recircula con suavidad a bajas revoluciones mediante el órgano SinConvex® y solo los aglomerados atraviesan la zona de cizalla delimitada localmente. Intensidad, duración y equipamiento de la herramienta son ajustables, sin solicitar la estructura de partículas del lote completo y con estanqueidad al polvo en la cámara de mezclado en zona ATEX 20.
La reproducibilidad de los procesos de mezclado en la fabricación de ingredientes alimentarios designa la capacidad de obtener, a lo largo de muchos lotes y con los mismos ajustes, una calidad de mezcla y una calidad de producto comparables.
amixon® respalda el seguimiento de la calidad de mezcla de tres maneras: tomamuestras integrados permiten muestras representativas en proceso, programas de mezclado almacenados en el PLC con conexión a los sistemas de producción y de gestión, y una documentación en tiempo real mediante código de barras para una trazabilidad completa de los lotes. Especialmente importantes son los ensayos en el centro de ensayos, para detectar metódicamente posibles fuentes de error.
En la microdosificación de vitaminas, enzimas y otros microcomponentes de alta actividad en los sectores alimentario, de alimentación animal y farmacéutico son alcanzables a escala industrial precisiones de dosificación de ±0,5 % o mejores, siempre que se empleen sistemas gravimétricos.
Los mezcladores de precisión amixon® producen la mezcla aleatoria técnicamente ideal, no mejorable en la práctica, con independencia del grado de llenado del 10 al 100 %. Se homogeneizan relaciones entre componentes de hasta 1:100.000 y velocidades periféricas suaves desde 0,8 m/s evitan el aporte de calor. Los valores de RSD objetivo se verifican previamente en el centro de ensayos con el producto original y un plan de muestreo.
En la producción de premezclas para aplicaciones farmacéuticas, alimentarias y químicas, la distribución homogénea de microdosificaciones – típicamente principios activos, vitaminas, oligoelementos, enzimas, colorantes, aromas o aditivos catalíticamente activos – es una de las tareas más exigentes de la ingeniería de procesos. Las microdosificaciones se sitúan por lo general en fracciones de masa inferiores al 1 % y hasta el rango de ppm o ppb.
Los mezcladores de precisión amixon® producen la mezcla aleatoria técnicamente ideal, no mejorable en la práctica, con independencia del grado de llenado del 10 al 100 %. Se homogeneizan relaciones entre componentes de hasta 1:100.000 y velocidades periféricas bajas desde 0,8 m/s evitan el aporte de calor. Los valores de RSD objetivo se verifican previamente en el centro de ensayos con el producto original y un plan de muestreo.
Para polvos secos de cátodo y ánodo son adecuados los mezcladores intensivos, los mezcladores de rejas de arado con función de chopper específica, así como los mezcladores verticales y cónicos suaves, a menudo como combinación de premezclado, desaglomeración y homogeneización final. Para slurries de batería, los mezcladores planetarios, los mezcladores doble planetarios y los disolvedores planetarios son tecnologías centrales; una dispersión previa de alta cizalla puede ser necesaria en el caso de negro de carbono conductor y CNT. Los procesos continuos de doble husillo son relevantes para altos caudales con dosificación precisa. La mejor solución no resulta de un único tipo de mezclador, sino del sistema de materiales, el orden de adición, la desaglomeración necesaria, el aporte de energía admisible, la protección frente a la contaminación y todo el recorrido del proceso hasta el recubrimiento.
Los mezcladores amixon® pueden homogeneizar de forma suave los polvos de cátodo y ánodo mediante una verströmación total SinConvex® a baja velocidad, y protegerlos frente a la abrasión metálica mediante una estrategia de materiales coordinada. Pueden emplearse materiales resistentes al desgaste, herramientas endurecidas, metal duro o recubrimientos cerámicos por plasma; para requisitos de pureza especialmente críticos, las piezas en contacto con el producto pueden protegerse con cerámica de óxido. Con negros de carbono conductores cohesivos, CNT o aglomerados firmes puede ser necesaria una etapa adicional de desaglomeración local. Los aparatos estancos al gas, inertizables y aptos para la zona ATEX 20 favorecen el manejo de materiales sensibles a la humedad o a la oxidación, así como con riesgo de explosión de polvo. La selección definitiva de mezclador, materiales, forma de operar, concepto de descarga y estrategia de limpieza se valida con producto original y analítica de calidad de mezcla, partículas y contaminación.
Contra la segregación de muesli y cereales en el envase actúan sobre todo un proceso base de mezclado suave, una premezcla dirigida de pequeños componentes, en su caso la fijación de fracciones finas mediante un recubrimiento adecuado, así como recorridos de producto cortos, con poca vibración y poca altura de caída. Los recipientes de flujo másico y los órganos de descarga adecuados reducen la segregación en tolvas y buffers. La solución más robusta para componentes muy diferentes o de alto valor suele ser la dosificación separada, cerca del envasado, mediante una báscula multicabezal, porque la mezcla se forma justo antes de la bolsa. Si la mezcla se mantiene estable hasta el envase final debe comprobarse mediante muestras a lo largo de la descarga, el transporte y el recorrido de envasado con el producto original.
El mezclador KoneSlid® amixon® KS combina una recirculación forzada tridimensional suave con un tiempo corto de mezclado y descarga. Dispositivos especiales de humectación pueden unir de forma dirigida polvos finos, especias en polvo o fracciones de rotura a componentes de muesli más grandes. Con ello se reduce la percolación de fracciones finas libremente móviles y la mezcla puede permanecer más estable en el camino hacia el envasado. El efecto óptimo depende del aglutinante, la cantidad de dosificación, el tamaño de gota, el lugar de dosificación, la receta y la manipulación posterior del producto. Además del propio mezclado, la descarga, las vías de transporte, las alturas de caída, los buffers y el envasado deben diseñarse con baja segregación y comprobarse con producto original a lo largo de todo el recorrido del proceso.
Las herramientas de mezclado adaptables permiten ajustar un mezclador industrial a distintos productos y recetas. Favorecen un equilibrio dirigido entre recirculación convectiva, desaglomeración y cuidado del producto, pueden acortar los tiempos de mezclado y ayudan a limitar las adherencias y los restos de producto. Los elementos de desgaste modulares mejoran la mantenibilidad y la vida útil en productos abrasivos. En combinación con velocidad de giro variable, agregados adicionales, dosificación de líquido, termostatización y sensórica adecuada, una instalación puede cubrir varias tareas de mezclado y proceso. Sin embargo, cada cambio esencial de producto, herramienta, grado de llenado o receta requiere una comprobación referida al producto y, en su caso, una nueva validación de la calidad de mezcla, el vaciado y la limpieza.
La principal ventaja de las herramientas de mezclado adaptables en amixon® no reside en el cambio mecánico de herramientas, sino en la herramienta de mezclado SinConvex®, de aplicación universal, y en la forma de operar programable de manera flexible. Desde partículas gruesas y sensibles hasta polvos finos o nanoestructurados, las herramientas de mezclado permanecen fundamentalmente inalteradas. El tiempo de mezclado, la velocidad periférica, el grado de llenado, el orden de adición, la dosificación de líquido, la termostatización y, en caso necesario, fases de duración limitada con rotor de corte o HighShearBlade se ajustan individualmente en el PLC. Con ello, el mismo mezclador puede procesar distintos productos con poco esfuerzo de cambio. No obstante, las recetas nuevas o esencialmente modificadas deben comprobarse de forma basada en riesgo con producto original en cuanto a calidad de mezcla, cuidado del producto, vaciado, limpieza y estabilidad a lo largo de toda la cadena de proceso.
Una desviación estándar relativa (RSD) inferior al 5 % se considera en las mezclas de especias un valor objetivo relevante en la práctica para una distribución técnicamente homogénea de todos los componentes.
Los mezcladores de precisión amixon® producen una mezcla aleatoria técnicamente ideal, de modo que se alcanzan de forma fiable coeficientes de variación inferiores al 5 % incluso con microdosificaciones. La calidad de mezcla se mantiene ampliamente independiente del grado de llenado, mientras que la conducción suave, un rotor de corte opcional y el diseño higiénico respaldan la integridad del producto, la limpieza y la validación.