Summary
粉体ミキサは、乾燥した粉粒体を均一に混合します。要求される混合品質を達成できるかどうかは、原料の粒径、かさ密度、凝集性、ならびにサンプリング方法によって決まります。
粉体ミキサの基礎知識:原理、均一性、混合品質
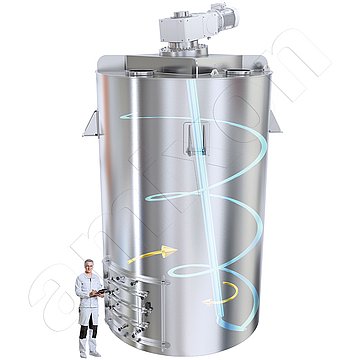
粉体ミキサは、粒子を繰り返し移動・再配置し、対流と拡散によって分散させることで、乾燥した粉粒体を均一に混合します。均一性は目標とする状態を表し、混合品質はその状態への到達度を示す測定可能な指標です。混合品質分析では、混合槽内の複数箇所から採取した試料を分析し、規定された混合品質基準に基づいて評価します。
この状態を達成できるかどうかは、主に原料の特性によって決まります。粒径と粒度分布、かさ密度の差に加え、凝集性や凝集傾向などの粉粒体特性が、各成分の分散速度と到達可能な均一性を左右します。成分の配合比率が数‰程度と低い場合には、サンプリング方法も評価結果の信頼性を決定する重要な要素となります。
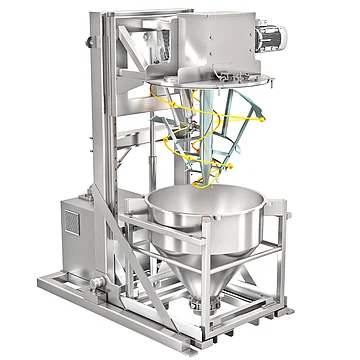
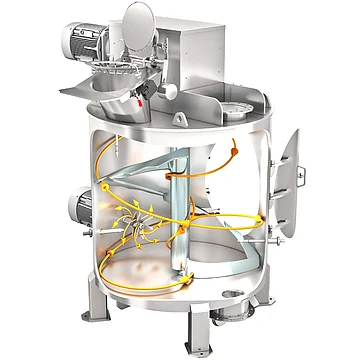
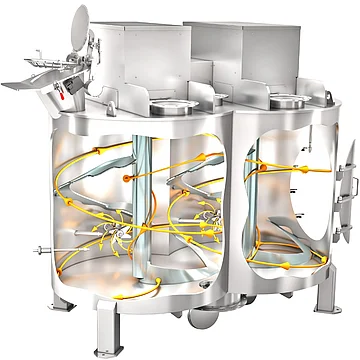
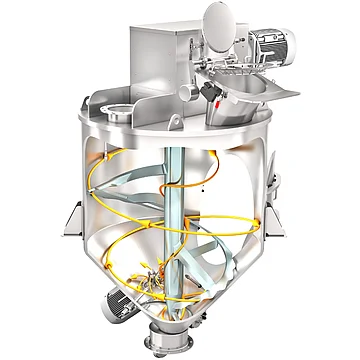
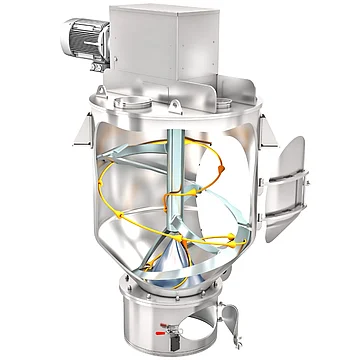
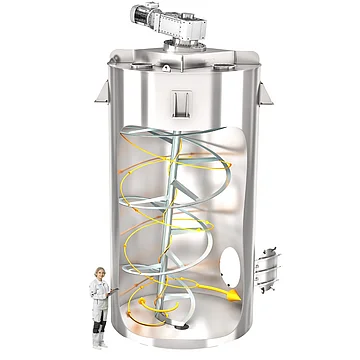
混合時間を延長しても、必ずしも混合品質が向上するとは限りません。偏析(セグリゲーション)によって、かえって混合状態が悪化する可能性があります。ただし、スクリューリボン型ミキシングツールを備えたタテ型ミキサでは、このようなセグリゲーション現象はこれまで確認されていません。そのため、最適な混合時間は測定結果に基づいて決定します。最終製品の品質を確保するには、混合に加えて、液体添加、温度制御、残留物の排出など、その他の粉体処理工程も重要となる場合があります。
選定マトリクス
| 基準 | 確認事項 | 選定への影響 |
|---|---|---|
| 目標混合品質 | どの仕様に対して、どの変動係数が要求されるか。 | 目標値がなければ装置を設計できません。目標値によって、混合時間、試料数、検査工数が決まります。 |
| 最小配合比率 | 最も少ない成分は、バッチ全体に対してどの程度の比率か。 | 極微量成分には、予備混合または段階的な添加が必要です。バッチ全量への直接添加では、再現性を確保できません。 |
| 密度差・粒径差 | 各成分の密度と粒径には、どの程度の差があるか。 | 差が大きいほど、混合後の排出、搬送、充填工程で偏析するリスクが高まります。 |
| サンプリング | どこで、何回、どの程度の試料量を採取するか。 | 試料量は、最終製品の最小使用単位に合わせる必要があります。試料量が多すぎると、不均一性を検出できず、覆い隠してしまいます。 |
| 混合時間範囲 | どの時点から、混合時間を延長しても品質が向上しなくなるか。 | 最適値は測定によって決定します。最適時間を超えると、摩耗や温度上昇のリスクが高まります。 |
| 充填率範囲 | 公称容量に対して、どの範囲で運転するか。 | 少量バッチでも満量バッチと同等の混合品質を達成できるかを左右します。達成できない場合は、別のミキサが必要です。 |
| 摩耗感受性 | 混合中に粒子の性状が変化するか。 | ミキシングツールの速度と混合時間を制限します。摩耗によって粒度分布が変化し、製品仕様から外れる可能性があります。 |
| 後工程 | 混合後、製品はどのように処理されるか。 | 排出、搬送、充填によって、達成した混合品質が損なわれる可能性があります。これらの工程もミキサ選定時の評価対象です。 |
| バリデーション要件 | プロセスのバリデーションが必要か、それとも監視のみでよいか。 | バリデーションには、再現可能なプロセスパラメータ、文書化されたサンプリング、規定された残留排出性能が必要です。 |
| バッチ運転/連続運転 | 多品種の配合処方に対応するか、それとも一定の質量流量で運転するか。 | 配合処方を頻繁に切り替える場合はバッチ運転が適しています。連続運転は、配合処方が安定し、供給側で十分な定量供給精度を確保できる場合に限られます。 |
 よくある質問
 ブログ