Pulvermischer:
Prinzip, Homogenität und Mischgüte
Summary
Pulvermischer verarbeiten trockene Schüttgüter zu einer gleichmäßigen Mischung. Ob die geforderte Mischgüte erreichbar ist, entscheiden Partikelgröße, Schüttdichte und Kohäsion der Ausgangsstoffe sowie die Probenahmestrategie.
Wissenswertes zum Pulvermischer: Prinzip, Homogenität und Mischgüte
Ein Pulvermischer verarbeitet trockene Schüttgüter zu einer gleichmäßigen Mischung, indem er Partikel wiederholt umschichtet und über Konvektion und Diffusion verteilt. Homogenität beschreibt den Zielzustand, Mischgüte die messbare Annäherung daran: Die Mischgüteanalyse bestimmt sie aus Proben, die an mehreren Orten des Mischraums gezogen werden, und bewertet sie gegen definierte Mischgütekriterien.
Ob dieser Zustand erreichbar ist, hängt vor allem von den Ausgangsstoffen ab: Unterschiede in Partikelgröße und Partikelgrößenverteilung, in Schüttdichte sowie weitere Schüttguteigenschaften wie Kohäsion oder Agglomerationsneigung bestimmen, wie schnell und wie weit sich Komponenten verteilen. Bei Anteilen im Bereich weniger Promille entscheidet zusätzlich die Probenahmestrategie über die Aussagekraft des Ergebnisses.
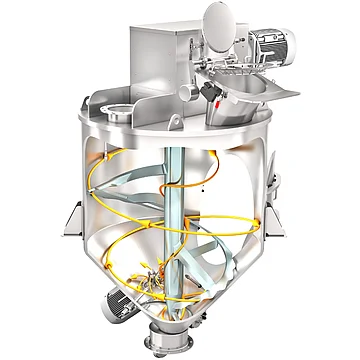
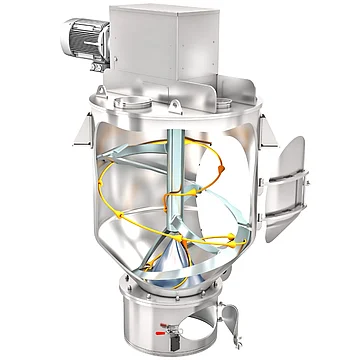
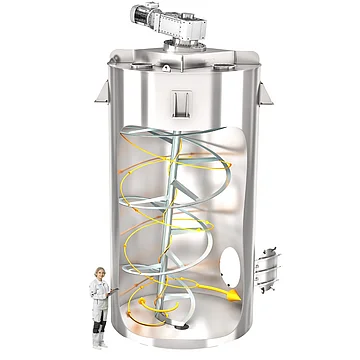
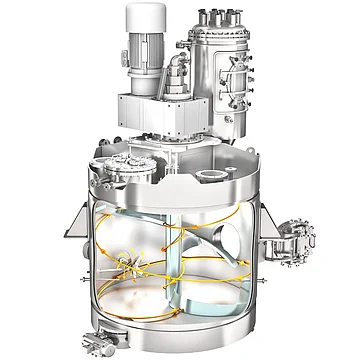
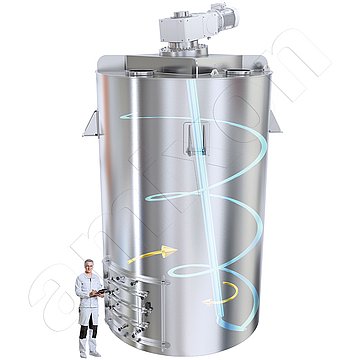
Eine längere Mischzeit verbessert das Ergebnis nicht zwangsläufig, sondern kann es durch Entmischung (Segregation) wieder verschlechtern; dieser Vorgang der Segregation ist bei Vertikalmischern mit schraubenbandförmigem Mischwerkzeug allerdings bis heute nicht bekannt. Die optimale Mischzeit wird deshalb messtechnisch bestimmt. Für die Qualität des Endprodukts sind neben dem Mischen häufig weitere Schritte des Pulveraufbereitens relevant, etwa Flüssigkeitszugabe, Temperierung und Restentleerung.
Auswahlmatrix
| Kriterium | Leitfrage | Konsequenz für die Auswahl |
|---|---|---|
| Zielmischgüte | Welcher Variationskoeffizient ist gefordert, gegen welche Spezifikation? | Ohne Zielwert ist keine Auslegung möglich. Der Zielwert bestimmt Mischzeit, Probenumfang und Prüfaufwand. |
| Kleinster Rezepturanteil | Wie klein ist die kleinste Komponente im Verhältnis zur Charge? | Nanoanteile verlangen Vormischungen oder eine gestufte Zugabe. Direkte Zugabe in die Vollcharge ist nicht reproduzierbar. |
| Dichte- und Korngrößenunterschiede | Wie weit liegen die Komponenten auseinander? | Große Unterschiede erhöhen das Entmischungsrisiko nach dem Mischen – beim Austrag, beim Fördern und beim Abfüllen. |
| Probenahme | Wo, wie oft und mit welchem Probenvolumen wird gezogen? | Das Probenvolumen muss der Verbrauchseinheit entsprechen. Zu große Proben verdecken Inhomogenität statt sie zu zeigen. |
| Mischzeitfenster | Ab wann verbessert längeres Mischen das Ergebnis nicht mehr? | Das Optimum wird messtechnisch bestimmt. Jenseits davon drohen Abrieb und Temperaturerhöhung. |
| Füllgradspanne | In welchem Bereich des Nennvolumens wird gefahren? | Bestimmt, ob Teilchargen dieselbe Mischgüte erreichen wie Volllasten – sonst zweite Maschine. |
| Abriebempfindlichkeit | Verändern sich Partikel während des Mischens? | Begrenzt Werkzeuggeschwindigkeit und Mischzeit. Abrieb verschiebt die Korngrößenverteilung und damit die Spezifikation. |
| Nachgeschaltete Schritte | Was passiert nach dem Mischen mit dem Gut? | Entleeren, Fördern und Abfüllen können eine erreichte Mischgüte wieder zerstören. Sie gehören in die Bewertung des Mischers. |
| Validierungsanforderung | Muss der Prozess validiert oder nur überwacht werden? | Validierung verlangt reproduzierbare Parameter, dokumentierte Probenahme und definierte Restentleerung. |
| Chargen- oder Dauerbetrieb | Viele Rezepturen oder konstanter Massenstrom? | Chargenbetrieb bei häufigen Rezepturwechseln. Kontinuierlicher Betrieb nur bei stabiler Rezeptur und ausreichender Dosiergenauigkeit im Zulauf. |
FAQ
Für pharmazeutische Chargen von 500 bis 1.000 Litern sind etwa 10 bis 20 Minuten für V-, Doppelkonus- und andere Freifallmischer ein realistischer erster Benchmark. Aktiv konvektive Mischer können je nach Produkt deutlich kürzere Zeiten erreichen, während kohäsive, low-dose oder agglomerationsanfällige Rezepturen zusätzliche Vormisch- oder Intensivmischschritte benötigen können. Die relevante Kennzahl ist nicht allein die Zeit, sondern ein validiertes Prozessfenster aus Füllgrad, Drehzahl beziehungsweise Umdrehungszahl, Beschickungsreihenfolge, Mischzeit und Austragsbedingungen. Dieses Fenster muss mit Originalmaterial anhand einer Mischkinetik, einer repräsentativen Probenahmestrategie und gegebenenfalls PAT über die gesamte Prozesskette bis zur Dosierung oder Abfüllung abgesichert werden.
amixon® erzielt kurze Mischzeiten bei großen pharmazeutischen Chargen durch aktiv erzeugte, dreidimensionale Produktverströmung mit SinConvex®-Mischwerkzeugen. Der Zweiwellenmischer HM kann durch überlagerte Produktströme besonders kurze Mischzeiten unterstützen, während der KoneSlid® KS das Chargenvolumen nach rund vier Werkzeugumdrehungen einmal vollständig umschichtet und je nach Rezeptur nach etwa 20 bis 40 Umdrehungen die gewünschte Mischgüte erreichen kann. Für sehr große, produktschonende Chargen steht der Gyraton® GM zur Verfügung. ComDisc® und DosiFlap® ergänzen die Mischtechnik durch eine kontrollierte Restentleerung und dosierende Abfüllung. Die belastbare Mischzeit wird jedoch immer anhand von Originalproduktversuchen bestimmt und muss für Pharma-Anwendungen zusammen mit Homogenität, Austragsstabilität, Reinigbarkeit und dokumentierter Prozessführung qualifiziert werden.
Ja, Vertikalmischer können auch bei großen Dichteunterschieden eine sehr gute Durchmischung erreichen, wenn Geometrie und Prozessparameter passend ausgelegt sind. Wichtig sind dabei vor allem eine erzwungene Umlaufbewegung, geeignete Mischwerkzeuge, passende Drehzahl und ein abgestimmter Füllgrad.
amixon® beherrscht auch große Dichte- und Partikelgrößenunterschiede zuverlässig, weil das Mischwerk den gesamten Mischraum kontrolliert und die Partikel zwangsgeführt im Dichtstrom bewegt werden. Durch die langsamen Strömungen kommt es kaum zu Fluidisierung, sodass Entmischung vermieden wird. Für empfindliche Produkte kann das SinConcave®/SinConvex®-Helixmischwerk durch die MultiPlane®-Technologie ergänzt werden. Die Auslegung lässt sich im Technikum absichern, und das Hygienic Design sorgt für gute Reinigbarkeit sowie reproduzierbare, dokumentierbare Prozesse.
Unzureichende Mischgüte zeigt sich durch Konzentrationsschwankungen, sichtbare Inhomogenitäten, Agglomerate, ungleichmäßige Feuchte, instabiles Fließverhalten oder Qualitätsprobleme in nachgelagerten Prozessschritten. Drehmoment, Leistungsaufnahme, Temperatur, Druck und Durchfluss sind wertvolle Frühindikatoren, beweisen aber allein keine Homogenität. Für eine direkte Inline-Bewertung eignen sich besonders NIR- und Raman-Spektroskopie in Verbindung mit chemometrischer Auswertung. Der Mischendpunkt ist erreicht, wenn die Messsignale stabil sind und ein validiertes Modell zugleich die korrekte Sollkonzentration der kritischen Komponenten bestätigt. Für sensible oder niedrig dosierte Rezepturen muss dieses Inline-Konzept durch räumlich und zeitlich gestaffelte Referenzproben, einschließlich Proben während des Austrags, abgesichert werden.
amixon® macht Mischgüte durch die Kombination aus repräsentativer, stratifizierter Probenahme, validierten Mischparametern, automatisierter Rezepturführung und bei Bedarf direkter PAT-Analytik überwachbar. CleverCut®-Zugänge und totraumarme Auslauforgane unterstützen definierte Probenahmepunkte. SPS, ERP-Anbindung und Barcode- oder RFID-Erfassung dokumentieren Rezeptur, Charge und Prozessparameter nachvollziehbar. NIR- und Raman-Spektroskopie können die tatsächliche Homogenität und den Mischendpunkt in Echtzeit überwachen, während Drehmoment, Leistung und Temperatur als ergänzende Frühindikatoren dienen. Treten Warnsignale wie schwankende Analysenwerte oder Entmischung beim Austrag auf, sollten Mischer, Probenahme und gesamte nachgelagerte Prozesskette mit Originalprodukt untersucht werden.
Für kurze Mischzeiten und hohe Mischgüte bei großen Chargen sind eine totraumarm ausgelegte Behältergeometrie, ein das Gesamtvolumen erfassendes Mischwerkzeug, ein produktspezifisch validierter Füllgrad sowie abgestimmte Drehzahl, Umfangsgeschwindigkeit und Leistungsdichte entscheidend. Partikelgröße, Schüttdichte, Kohäsivität, Feuchte und Agglomeratverhalten bestimmen die zulässige Beanspruchung und die Entmischungsgefahr. Kleinkomponenten müssen in aktive Mischzonen dosiert und bei Bedarf vorgemischt werden. Der Austrag ist als Teil der Mischaufgabe auszulegen, vorzugsweise mit Massenfluss, geringen Fallhöhen und einer abgestimmten Fördertechnik. Für das Scale-up sollten mehrere Kennzahlen kombiniert und die Auslegung durch Simulation sowie Misch-, Austrags- und Förderversuche mit Originalprodukt bestätigt werden.
amixon® erreicht kurze Mischzeiten bei großen Chargen durch die dreidimensionale SinConvex®-Zwangsumschichtung, bei der das gesamte Produktvolumen kontinuierlich ausgetauscht wird. Der HM nutzt zwei überlagerte Produktströme für kurze Mischzeiten, der KoneSlid® KS kann eine Charge nach etwa vier Werkzeugumdrehungen einmal vollständig umschichten, und der Gyraton® GM deckt große Chargen bis etwa 100 m³ ab. Entscheidende Auslegungsparameter bleiben jedoch Rezeptur, Füllgrad, Schüttdichte, Kohäsivität, Partikelstruktur, Dosierstrategie, Drehzahl und Austrag. ComDisc® und DosiFlap® unterstützen Restentleerung und dosierende Abfüllung, während eine niedertourige Fahrweise und bei Bedarf zuschaltbare Schneidrotoren Produktschonung und gezielte Desagglomeration verbinden. Die tatsächlich erreichbare Mischzeit und Homogenität werden im Technikum mit Originalprodukt dokumentiert und über die gesamte Prozesskette bis zur Abfüllung geprüft.
Bei der Mikrodosierung von Vitaminen, Enzymen und anderen hochaktiven Mikrokomponenten in der Lebensmittel-, Futtermittel- und Pharmaindustrie sind Dosiergenauigkeiten von ±0,5 % oder besser im industriellen Maßstab erreichbar – vorausgesetzt, es werden gravimetrische Systeme eingesetzt.
amixon® Präzisionsmischer erzeugen die technisch ideale Zufallsmischung – in der Praxis nicht weiter verbesserbar, füllgradunabhängig von 10 bis 100 %. Komponentenverhältnisse bis 1:100.000 werden homogenisiert; schonende Umfangsgeschwindigkeiten ab 0,8 m/s vermeiden Wärmeeintrag. Ziel-RSD-Werte werden vorab im Technikum mit Originalprodukt und Probenahmeplan verifiziert.
Langsam laufende konvektive Einwellen- oder Zweiwellenmischer sind die universellste Lösung für homogene Gewürzpulver und gemischte Schüttgüter bei geringer Partikelbelastung. Coating-Trommeln sind besonders schonend für fragile Snacks, Nüsse, Extrudate und Kräuter, wenn Öl, Slurry oder Trockenwürze aufgebracht werden soll. Containerlösungen bieten Vorteile bei häufigen Rezepturwechseln, geschlossenem Handling und Allergenmanagement, erfordern bei kohäsiven oder komplexen Rezepturen aber ein aktives Mischsystem. Für kontinuierliche Snacklinien eignen sich Coating-Trommeln, Bandcoater und On-Machine-Seasoning-Systeme. Die finale Auswahl sollte mit Originalprodukt anhand von Mischgüte, Bruchrate, Coating-Verteilung, Restentleerung und validierter Wechsel- beziehungsweise Reinigungszeit abgesichert werden.
amixon® Mischer ermöglichen eine besonders schonende Homogenisierung von Gewürzen, Kräutern, Tee, Kaffee und empfindlichen Instantprodukten durch eine niedertourige, dreidimensionale SinConvex®-Zwangsumschichtung. Die Mischwirkung entsteht durch kontrollierte Produktumwälzung statt durch starke Wurf-, Prall- oder Quetschzonen. Schneidrotoren können bei Bedarf lokal für die Desagglomeration zugeschaltet werden. Für sehr fragile Produkte bieten SpherHelics® SH und KoneSlid® KS spezialisierte Mischkonzepte; der Gyraton® GM ist für großvolumige, besonders schonende Chargen bis etwa 100 m³ geeignet. Schnelle Produktwechsel werden durch eine weitgehende Restentleerung, gute Zugänglichkeit und validierbare Trocken- oder Nassreinigung unterstützt. Die tatsächliche Mischgüte, Partikelintegrität, Austragsstabilität und Wechselzeit werden im Technikum mit Originalprodukt dokumentiert geprüft.
CoV und RSD sind die zentralen, mathematisch identischen Kennzahlen zur Bewertung der Mischgüte in Lebensmittelmischungen. Beide berechnen sich als Standardabweichung geteilt durch Mittelwert, multipliziert mit 100 Prozent. Niedrige Werte zeigen eine geringe Streuung und damit eine gute Gleichverteilung der untersuchten Markerkomponente an. Als technische Orientierung gelten Werte bis etwa 5 Prozent häufig als sehr gut und Werte bis 10 Prozent in vielen Anwendungen als akzeptabel; verbindlich sind jedoch immer die produktspezifische Spezifikation und das Risikoprofil der Rezeptur. Die Aussagekraft hängt entscheidend von repräsentativer Probenahme, ausreichender Probenmenge, geeigneter Markerkomponente und einer präzisen Analytik ab. Neben CoV und RSD sollten Sollwerttreue, Einzelwerte, Austragsverlauf und bei kontinuierlichen Prozessen die zeitliche Konzentrationsverteilung bewertet werden.
CoV und RSD sind die zentralen und mathematisch gleichen Kennzahlen zur Bewertung der Mischgüte in Lebensmittelanwendungen. Beide berechnen sich aus Standardabweichung geteilt durch Mittelwert und werden in Prozent angegeben. Werte bis etwa 5 Prozent gelten häufig als sehr gut, Werte bis ungefähr 10 Prozent in vielen Anwendungen als akzeptabel; maßgeblich bleiben jedoch die produktspezifische Spezifikation und die kritische Bedeutung der jeweiligen Zutat. amixon® unterstützt die Bewertung über repräsentative, stratifizierte Probenahme, integrierte oder zugängliche Probenahmepunkte, SPS-basierte Parameterüberwachung und lückenlose Chargendokumentation. Die Mischgüte muss über den gesamten Prozessweg einschließlich Austrag bewertet werden. Hygienische, gut reinigbare und produktschonend betriebene Mischsysteme unterstützen dabei zuverlässige Homogenität, schnelle Produktwechsel und eine wirksame Allergenbeherrschung.
Für die kontinuierliche Herstellung von Waschmittelpulvern mit hohem Durchsatz und sehr enger Homogenität kommen vor allem Mischerbauarten mit mechanisch fluidisiertem (mechanischem Wirbel-)Bett zum Einsatz.
Der amixon® Kontinuierlichmischer AMK eignet sich für die Herstellung von Waschmittelpulver mit hohem Durchsatz und konstanter Homogenität, weil Durchsatz und Verweilzeit getrennt eingestellt werden können und die Mischgüte über das SinConcave®/SinConvex®-Werkzeug reproduzierbar bleibt. Er ist besonders für lange Kampagnen mit festen Prozessfenstern und mikrofeiner Flüssigstoffeinmischung geeignet, während amixon® die Auslegung und Prozesssicherheit im Technikum mit Originalprodukt absichert.
Für metallische Pulver eignet sich meist ein langsam laufender, konvektiver und vollständig geschlossener Chargenmischer mit großen, strömungsgünstigen Werkzeugen, abgestimmten Wandabständen und geringer Relativgeschwindigkeit. Entscheidend sind eine kontaminationskompatible Werkstoffauswahl, verschleißarme Geometrien, die Vermeidung produktberührter Lagerstellen und Spalten, kontrollierte Beschickung und Austragung sowie geschlossene, bei Bedarf inertisierte Materialtransfers. Für hochkritische Pulver muss das gesamte System einschließlich Mischer, Förderung, Siebung, Filter, Dichtungen, Wartung und Reinigung betrachtet werden. Die Eignung wird durch Versuche mit Originalpulver und eine kombinierte Analyse von Partikelgrößenverteilung, Fremdpartikeln und relevanten Elementgehalten vor und nach der Verarbeitung nachgewiesen.
amixon® reduziert Abrieb bei metallischen Pulvern durch eine niedertourige SinConvex®-Zwangsumschichtung und ein konsequent verschleiß- sowie kontaminationsarmes Apparatedesign. Für besonders kritische Produkte kann amixon® alle produktberührten Komponenten mit geeigneter Hochleistungs-Oxidkeramik beschichten. Dadurch sind Mischraum, Werkzeuge, Welle, Auslauf und Einbauten vom Metallkontakt mit dem Mischgut getrennt; metallischer Abrieb während Mischen, Reagieren und Trocknen wird ausgeschlossen. Ergänzend begrenzen fugenarme Oberflächen, nur oben gelagerte Mischwerke, staubdichte OmgaSeal®-Systeme sowie eine kontrollierte Peripherie weitere Fremdpartikelquellen. Die konkrete Beschichtung, Fahrweise und Reinheitsleistung werden mit Originalprodukt und geeigneter Element- sowie Partikelanalytik vor der Investition validiert.
Gegen eine Entmischung von Müsli und Cerealien in der Verpackung wirken vor allem ein schonender Grundmischprozess, eine gezielte Vormischung von Kleinkomponenten, gegebenenfalls die Bindung von Feinanteilen durch ein geeignetes Coating sowie kurze, vibrationsarme und fallhöhenarme Produktwege. Massenflussbehälter und geeignete Austragsorgane reduzieren die Entmischung in Puffern und Trichtern. Die robusteste Lösung für stark unterschiedliche oder hochwertige Komponenten ist häufig die getrennte, verpackungsnahe Dosierung über eine Mehrkopfwaage, weil die Mischung erst unmittelbar vor dem Beutel entsteht. Ob die Mischung bis zum Endgebinde stabil bleibt, muss durch Proben über Austrag, Förderung und Verpackungslauf hinweg mit dem Originalprodukt überprüft werden.
Der amixon® KoneSlid®-Mischer KS kombiniert eine schonende, dreidimensionale Zwangsumschichtung mit kurzer Misch- und Austragszeit. Spezielle Benetzungsvorrichtungen können feine Stäube, Gewürzpulver oder Bruchanteile gezielt an größere Müslikomponenten anbinden. Dadurch wird die Perkolation frei beweglicher Feinanteile vermindert und die Mischung kann auf dem Weg zur Verpackung stabiler bleiben. Die optimale Wirkung hängt von Bindemittel, Dosiermenge, Tropfengröße, Dosierort, Rezeptur und nachgelagertem Produkthandling ab. Neben der Mischung selbst müssen Austrag, Förderwege, Fallhöhen, Puffer und Verpackung entmischungsarm gestaltet und mit Originalprodukt über den vollständigen Prozessweg geprüft werden.
Bei der Herstellung von Pre-Mixes (Vormischungen) in Pharma, Lebensmittel- und Chemieanwendungen ist die homogene Verteilung von Mikrodosierungen – typischerweise Wirkstoffe, Vitamine, Spurenelemente, Enzyme, Farbstoffe, Aromen oder katalytisch wirksame Zusätze – eine der anspruchsvollsten verfahrenstechnischen Aufgaben. Mikrodosierungen liegen meist in Massenanteilen von unter 1 % bis in den ppm- oder ppb-Bereich vor.
amixon® Präzisionsmischer erzeugen die technisch ideale Zufallsmischung – in der Praxis nicht weiter verbesserbar, füllgradunabhängig von 10 bis 100 %. Komponentenverhältnisse bis 1:100.000 werden homogenisiert; geringe Umfangsgeschwindigkeiten ab 0,8 m/s vermeiden Wärmeeintrag. Ziel-RSD-Werte werden vorab im Technikum mit Originalprodukt und Probenahmeplan verifiziert.
Für trockene Kathoden- und Anodenpulver eignen sich Intensivmischer, Pflugscharmischer mit gezielter Chopperfunktion sowie schonende Vertikal- und Konusmischer – oft als Kombination aus Vormischung, Desagglomeration und Endhomogenisierung. Für Batterieslurries sind Planetenmischer, Doppelplanetenmischer und Planeten-Dissolver zentrale Technologien; eine vorgeschaltete Hochscherdispergierung kann bei Leitruß und CNTs erforderlich sein. Kontinuierliche Doppelschneckenprozesse sind für hohe Durchsätze mit präziser Dosierung relevant. Die beste Lösung ergibt sich nicht aus einer einzelnen Mischerbauart, sondern aus dem Materialsystem, der Zugabereihenfolge, der nötigen Desagglomeration, dem zulässigen Energieeintrag, dem Kontaminationsschutz und dem gesamten Prozessweg bis zum Coating.
amixon® Mischer können Kathoden- und Anodenpulver durch eine niedertourige SinConvex®-Totalverströmung schonend homogenisieren und über eine abgestimmte Werkstoffstrategie vor metallischem Abrieb schützen. Verschleißfeste Werkstoffe, gehärtete Werkzeuge, Hartmetall oder keramische Plasmabeschichtungen können eingesetzt werden; für besonders kritische Reinheitsanforderungen lassen sich produktberührte Teile mit Oxidkeramik schützen. Bei kohäsiven Leitrußen, CNTs oder festen Agglomeraten kann eine zusätzliche lokale Desagglomerationsstufe erforderlich sein. Gasdichte, inertisierbare und bis ATEX Zone 20 auslegbare Apparate unterstützen den Umgang mit feuchte- oder oxidationsempfindlichen sowie staubexplosionsfähigen Materialien. Die endgültige Auswahl von Mischer, Werkstoffen, Fahrweise, Austragskonzept und Reinigungsstrategie wird mit Originalprodukt sowie Mischgüte-, Partikel- und Kontaminationsanalytik validiert.
Heterogene Schüttgüter mit unterschiedlichen Schüttdichten lassen sich am zuverlässigsten mit aktiv konvektiven Mischsystemen und einer auf das Produkt abgestimmten Prozessführung homogenisieren. Geeignete Optionen sind Paddel-, Schaufel-, Pflugschar-, Wendel- und Mehrwellenmischer; die Auswahl richtet sich nach Kohäsivität, Partikelempfindlichkeit und notwendiger Desagglomeration. Chopper, variable Drehzahl, gezielte Flüssigkeitszugabe und gravimetrische Dosierung können die Mischung unterstützen, müssen aber gezielt eingesetzt werden. Entscheidend für die Stabilität der Mischung sind außerdem massenflussorientierter Austrag, kurze Fallstrecken, vibrationsarme Förderung und eine kontrollierte Zugabereihenfolge. Froude-Zahl und Leistungsdichte unterstützen die Auslegung, ersetzen jedoch nicht die Validierung mit Originalprodukt über Mischen, Austrag und die gesamte weitere Prozesskette.
Für heterogene Schüttgüter mit unterschiedlichen Schüttdichten empfiehlt amixon® besonders den Doppelwellenmischer HM für eine intensive, schnelle dreidimensionale Homogenisierung und den KoneSlid® KS für besonders schonende Mischaufgaben mit empfindlichen oder grob strukturierten Komponenten. SinConvex®-Mischwerkzeuge bilden die kontrollierte Grundströmung; Schneidrotoren oder HighShearBlades ermöglichen bei Bedarf eine zeitlich begrenzte Desagglomeration. Flüssigkeitszugabe über Lanzen oder Zweistoffdüsen kann Feinanteile an gröbere Träger binden und damit Entmischung verringern. Die Anlagenkonfiguration wird auf das Produktspektrum abgestimmt und mit den kritischsten Originalprodukten im Technikum geprüft. Mischgüte, Produktschonung und Entmischungsstabilität müssen dabei nicht nur im Mischer, sondern über Austrag, Förderung und nachfolgende Verarbeitung validiert werden.
Die Reproduzierbarkeit von Mischprozessen in der Food-Ingredients-Herstellung beschreibt die Fähigkeit, über viele Chargen hinweg unter gleichen Einstellgrößen eine vergleichbare Mischgüte und Produktqualität zu erzielen.
amixon® unterstützt die Überwachung der Mischgüte auf dreifache Weise: Integrierte Probenehmer ermöglichen repräsentative In-Prozess-Proben, SPS-hinterlegte Mischprogramme mit ERP-Anbindung sowie eine Barcode-Echtzeitdokumentation für eine lückenlose Chargenzuordnung. Besonders wichtig sind Technikumsversuche zur methodischen Aufdeckung etwaiger Fehlerquellen.
Ein relativer Standardabweichungswert (RSD) von unter 5 % gilt bei Gewürzmischungen als praxisrelevanter Zielwert für eine technisch homogene Verteilung aller Komponenten.
amixon® Präzisionsmischer erzeugen eine technisch ideale Zufallsmischung, sodass sich KoV-Werte unter 5 % auch bei Mikrodosierungen zuverlässig erreichen lassen. Die Mischgüte bleibt dabei weitgehend unabhängig vom Füllgrad, während schonende Betriebsweise, ein optionaler Schneidrotor und Hygienic Design die Produktintegrität, Reinigung und Validierung unterstützen.
Das Dispergieren von Agglomeraten in keramischen Suspensionen ist ein zentraler Schritt für Homogenität des Schlickers, Grünkörperdichte, Sinteraktivität und die mechanische Zuverlässigkeit der Bauteile.
amixon® dispergiert Agglomerate gezielt über zuschaltbare Schneidrotoren bzw. HighShearBlades: Die Grundcharge wird vom SinConvex®-Mischwerk schonend niedertourig umgewälzt, nur die Agglomerate passieren die lokal begrenzte Scherzone. Intensität, Dauer und Werkzeugbestückung sind einstellbar – ohne die Partikelstruktur der Gesamtcharge zu beanspruchen, staubdicht im ATEX-Zone-20-Mischraum.
Zur Validierung der Mischgüte empfiehlt sich eine Kombination aus stratifizierter Probenahme, CoV- beziehungsweise RSD-Auswertung und einer für die kritische Komponente geeigneten Analytik. Für trockene Mischungen sind Tracerverfahren, chemische Analytik und gegebenenfalls NIR oder Raman besonders geeignet. Bildanalyse und Partikelgrößenmessung ergänzen die Bewertung bei sichtbaren Komponenten, Bruch oder Segregation. Für Pasten und Flüssigkeiten kommen zusätzlich Rheologie, Leitfähigkeit, Dichte, Trübung oder pH infrage. Entscheidend sind nicht die Zahl der verwendeten Methoden, sondern eine repräsentative Probenahme, die Trennung von Analyse- und Prozessvarianz sowie die Prüfung über die gesamte Prozesskette einschließlich Austrag, Förderung und Abfüllung.
amixon® Mischer sind durch zahlreiche dokumentierte Mischgütetests als grundsätzlich mischleistungsvalidierte Systeme etabliert. Zusätzliche Produktversuche dienen vor allem dazu, bei einer konkreten Rezeptur die kürzeste sichere Mischzeit und ein robustes Prozessfenster zu bestimmen. Die Validierung kombiniert eine stratifizierte Probenahme über Mischraum und Austrag, CoV- oder RSD-Auswertung sowie eine zur kritischen Komponente passende Analytik wie Traceranalyse, HPLC, GC, ICP, NIR, Raman oder Bildanalyse. Der Gyraton®-Silomischer GM kann bereits am Beginn langer Prozessrouten eine homogene und stabile Ausgangscharge bereitstellen und so nachgelagerte Kontroll- und Feinjustageaufwände reduzieren. SPS-Programme, Prozessparameterüberwachung sowie ERP-, Barcode- oder RFID-Anbindung sorgen für eine reproduzierbare und lückenlos dokumentierte Chargenführung. Die endgültige Mischgüte wird nicht nur im Mischer, sondern über Austrag, Förderung und Abfüllung mit Originalprodukt überprüft.
OEE bedeutet Overall Equipment Effectiveness beziehungsweise Gesamtanlageneffektivität und setzt sich aus Verfügbarkeit, Leistung und Qualität zusammen. Kürzere Mischzeiten erhöhen die Leistung, wenn der Mischer tatsächlich den Linienengpass darstellt. Schnellere, validierte Reinigung erhöht die Verfügbarkeit durch kürzere Produktwechsel und kann zugleich die Qualität durch weniger Kreuzkontamination, Ausschuss und Nacharbeit verbessern. Die OEE-Wirkung muss immer aus der vollständigen Chargenzeit und einer realen Verlustanalyse abgeleitet werden. Maßgeblich ist nicht die einzelne Einsparung in Minuten, sondern die dauerhaft gewonnene Zeit zur Herstellung spezifikationsgerechter Produkte mit stabiler Mischgüte und nachgewiesenem Reinigungserfolg.
amixon® verbessert die OEE von Pulvermischanlagen über die drei Faktoren Verfügbarkeit, Leistung und Qualität. Die Verfügbarkeit profitiert von oben gelagerten Mischwerken, geringer Zahl produktkritischer Verschleißstellen, vorbeugender Instandhaltung und weitgehender Restentleerung durch SinConvex®, SinConcave® und ComDisc®. Die Leistung steigt, wenn kurze Mischzeiten, schnelle Entleerung, DosiFlap®-gestützte Dosierabfüllung und kurze, reproduzierbare Reinigungswechsel die Chargenzeit verkürzen. MultiPlane® unterstützt besonders schonende Mischprozesse, während bei Bedarf Schneidrotoren lokal desagglomerieren. OptiClean®, CleverCut® und OmgaSeal® fördern Zugänglichkeit sowie reinigungsfreundliche, totraumarme Konstruktion. WaterDragon® standardisiert die Nassreinigung und beschleunigt mit programmierbaren Zielstrahldüsen und Warmlufttrocknung die Wiederinbetriebnahme. Die konkrete OEE-Steigerung muss mit Originalprodukt und einer vollständigen Verlustanalyse der jeweiligen Produktionslinie nachgewiesen werden.
Anpassbare Mischwerkzeuge erlauben, einen Industriemischer an unterschiedliche Produkte und Rezepturen anzupassen. Sie unterstützen eine gezielte Balance aus konvektiver Umwälzung, Desagglomeration und Produktschonung, können Mischzeiten verkürzen und helfen, Anbackungen sowie Produktreste zu begrenzen. Modulare Verschleißelemente verbessern Wartbarkeit und Standzeit bei abrasiven Mischgütern. In Verbindung mit variabler Drehzahl, Zusatzaggregaten, Flüssigkeitsdosierung, Temperierung und geeigneter Sensorik kann eine Anlage mehrere Misch- und Prozessaufgaben abdecken. Jede wesentliche Änderung von Produkt, Werkzeug, Füllgrad oder Rezeptur erfordert jedoch eine produktbezogene Prüfung und gegebenenfalls eine erneute Validierung der Mischgüte, Entleerung und Reinigung.
Der Hauptvorteil anpassbarer Mischwerkzeuge bei amixon® liegt nicht im mechanischen Wechsel von Werkzeugen, sondern im universell einsetzbaren SinConvex®-Mischwerkzeug und der flexibel programmierbaren Fahrweise. Von groben und empfindlichen Partikeln bis zu feinen oder nanostrukturierten Pulvern bleiben die Mischwerkzeuge grundsätzlich unverändert. Mischzeit, Umfangsgeschwindigkeit, Füllgrad, Zugabereihenfolge, Flüssigkeitsdosierung, Temperierung und bei Bedarf zeitlich begrenzte Schneidrotor- oder HighShearBlade-Phasen werden individuell in der SPS eingestellt. Dadurch kann derselbe Mischer verschiedene Produkte mit geringem Rüstaufwand verarbeiten. Neue oder wesentlich veränderte Rezepturen müssen dennoch risikobasiert mit Originalprodukt auf Mischgüte, Produktschonung, Entleerung, Reinigung und Stabilität über die gesamte Prozesskette überprüft werden.
Bei großen Dichteunterschieden wird die Mischfähigkeit im Labormaßstab am zuverlässigsten mit einer Kombination aus Stoffcharakterisierung, repräsentativer Mischkinetik, stratifizierter Probenahme und einem vollständigen Austrags- sowie Fördertest bewertet. Für trockene Schüttgüter sind Partikelgröße, Form, Schüttdichte, Kohäsivität und Fließverhalten wichtiger als Kennzahlen aus der Flüssigkeitsrührtechnik. Für Suspensionen und Emulsionen ergänzen Rheologie, Sedimentations- oder Aufrahmversuche sowie Größen wie Reynolds-, Archimedes- und Richardson-Zahl die Beurteilung; bei Feststoff-Flüssig-Systemen ist die Just-Suspended-Speed nach Zwietering zentral. Das Scale-up sollte auf mehreren Kennzahlen und Produktversuchen beruhen, nicht auf einer unveränderten Drehzahl oder einem einzelnen Laborergebnis.
Große Unterschiede in Schüttdichte und Partikelgröße lassen sich nicht allein anhand theoretischer Kennwerte bewerten. amixon® prüft die Mischfähigkeit mit Originalprodukt sowie unter realistischen Misch-, Austrags- und Förderbedingungen. SinConvex®/SinConcave®-Helixwerkzeuge erzeugen eine kontrollierte dreidimensionale Zwangsumschichtung und können die Homogenisierung heterogener Rezepturen unterstützen. Der Gyraton®-Silomischer GM eignet sich besonders für große Chargen am Beginn langer Prozessrouten. Eine gezielte, fein verteilte Flüssigkeitszugabe kann staubförmige Fraktionen an gröbere Partikel anbinden und damit die Entmischungsneigung reduzieren. Entscheidend bleiben jedoch Mischkinetik, repräsentative Probenahme, CoV-Auswertung sowie zeitlich gestaffelte Analysen über Austrag, Förderung und Abfüllung hinweg.
Metallischer Abrieb in Kathodenaktivmassen lässt sich in der industriellen Praxis auf sehr niedrige Werte begrenzen, aber nicht pauschal auf einen universellen ppb-Wert zusagen. Für wichtige elementare Verunreinigungen wie Cr, Fe, Cu, Zn und Pb werden bei Kathodenmaterialien häufig Spezifikationen unter 1 ppm angesetzt. Entscheidend ist jedoch nicht nur der chemische Gesamtmetallgehalt, sondern auch das Auftreten einzelner kritischer Metallpartikel nach Größe, Form und Anzahl. Erfolgreich ist ein mehrstufiges Konzept aus abriebminimiertem Hygienic- und Wear-Design, geeigneten Werkstoffen oder Beschichtungen, niedrigen wirksamen Geschwindigkeiten, geschlossenen Materialtransfers, Magnetabscheidung und Siebung, präventiver Wartung sowie kombinierter ICP- und Partikelanalytik. Nur die Validierung mit Originalmaterial und unter realen Betriebs-, Reinigungs- und Wartungsbedingungen zeigt, welcher Kontaminationswert in der konkreten Prozesskette dauerhaft erreichbar ist.
amixon® minimiert den potenziellen Metallabrieb bei abrasiven Batterieaktivmassen durch eine kontrollierte, niedertourige SinConvex®-Totalverströmung, verschleißoptimierte Werkstoffe und Beschichtungen sowie eine konstruktiv kontaminationsarme Ausführung ohne produktberührte untere Lagerstellen oder Schraubverbindungen im Mischraum. Hardox®, gehärtete oder hartmetallbestückte Mischwerkzeuge, Duplex-Edelstähle und keramische Plasmabeschichtungen können abhängig vom Reinheitsziel eingesetzt werden. Pauschale Grenzwerte sind nicht belastbar; die tatsächlich erreichbare Reinheit wird mit Originalmaterial, produktbezogener Werkstoffauswahl und geeigneter Spuren- sowie Partikelanalytik bestimmt. Für eine sichere Auslegung müssen neben dem Mischer auch Beschickung, Austrag, Förderung, Separation und Wartung als mögliche Kontaminationsquellen betrachtet werden.
Eine sehr hohe Mischgüte lässt sich vor allem durch geeignete Vormischung, passende Mischtechnik und kontrollierte Prozessführung erreichen. Für Spurenelemente in Backmischungen ist das zentrale Ziel, eine schnelle, statistisch stabile Verteilung zu erzielen und gleichzeitig Entmischung zu vermeiden.
amixon® Präzisionsmischer erzeugen die technisch ideale Zufallsmischung – in der Praxis nicht weiter verbesserbar, füllgradunabhängig von 10 bis 100 %. Komponentenverhältnisse bis 1:100.000 werden homogenisiert; schonende Umfangsgeschwindigkeiten ab 0,8 m/s vermeiden Wärmeeintrag. Ziel-RSD-Werte werden vorab im Technikum mit Originalprodukt und Probenahmeplan verifiziert.
Die prozesssichere Validierung einer homogenen Verteilung von Spurenelementen (z. B. Selen, Chrom, Molybdän, Jod) in pulverförmigen Nahrungsergänzungsmitteln ist aufgrund der niedrigen Einsatzkonzentrationen und der geforderten RSD unter 5 % eine anspruchsvolle verfahrenstechnische und analytische Aufgabe.
amixon® löst dieses Problem mit Präzisionsmischern (KS, HM, VM), die eine technisch ideale Zufallsmischung erzeugen – unabhängig vom Füllgrad von 10 bis 100 %. Durch geringe Umfangsgeschwindigkeiten von ca. 0,8 m/s bleibt die Mischung kalt. Das GMP-gerechte Hygienic Design von amixon® ermöglicht eine Restentleerung von bis zu 99,997 %. Der Variationskoeffizient der Mischgüte beträgt weniger als 5 %. Selbst Variationskoeffizienten um 1 % sind erzielbar.
Eine reproduzierbare Mischgütebewertung für Pharma-Validierungen beruht auf einem vorab genehmigten, risikobasierten Probenahme- und Analysekonzept. Entscheidend sind dabei nicht allein niedrige RSD-Werte, sondern eine für die Pulvermischung validierte Analysenmethode, die Kontrolle kritischer Prozessparameter und eine GMP-konforme, nachvollziehbare Dokumentation. Erst das Zusammenspiel dieser Elemente macht die Mischgüte belastbar reproduzierbar.
Mischgüte für Pharma-Validierungen wird nicht allein durch einen niedrigen RSD-Wert belegt. Der belastbare Nachweis entsteht aus dem Zusammenwirken von repräsentativer, risikobasierter Probenahme, matrixgeeigneter und validierter Analytik, stabiler Prozessführung, vollständiger Restentleerung, validierter Reinigung und GMP-konformer Datenintegrität.
amixon® unterstützt diese Aufgaben mit Mischerbauformen, die eine kontrollierte dreidimensionale Produktumwälzung, definierte Probenahme, totraumarmes Austragen und hygienische Zugänglichkeit ermöglichen. Die SPS-Rezeptur überwacht die validierten Sollwerte für Mischzeit, Drehzahl, Füllgrad, Dosierfolge und weitere kritische Prozessparameter. Barcode-, RFID- und ERP-Anbindungen können die lückenlose Verknüpfung von Rohstoffen, Rezeptur, Prozessdaten, Reinigung und Chargenfreigabe unterstützen.
Die Absicherung erfolgt im Technikum mit Originalprodukt und realistischen Prozessbedingungen. Dort können Mischgüte, Mischkinetik, Füllgradfenster, Produktschonung, Restentleerung, Reinigbarkeit, Probenahme, Austragsstabilität und Reproduzierbarkeit untersucht werden. Die daraus dokumentierten Daten schaffen die Grundlage für die Auslegung des Produktionsmischers, die Qualifizierungsunterlagen sowie die spätere Continued Process Verification im GMP-regulierten Betrieb.
Bei Chargen über 2.000 Litern liegen typische Mischzeiten für trockene Food-Ingredients meist zwischen 1 und 15 Minuten, wobei viele Standardanwendungen bereits in 5 bis 8 Minuten eine Homogenität von CV ≤ 5 % erreichen. Die genaue Mischzeit hängt vor allem vom Mischprinzip, den Produkteigenschaften und möglichen Flüssigzugaben ab und sollte immer mit Originalprodukt im Versuch validiert werden.
amixon® erreicht kurze Mischzeiten konstruktiv: Das SinConvex®-Mischwerk schichtet das gesamte Volumen zwangsweise um, beim KoneSlid® KS liegt die ideale Mischgüte bereits nach 20 bis 40 Umdrehungen vor. Die Mischgüte ist füllgradunabhängig (10–100 %), Entmischung beim Austrag verhindern ComDisc® bzw. die Sekunden-Entleerung des KS. Konkrete Zeiten je Rezeptur belegt der Technikumsversuch.
Zusammenfassend ist ein Batchmischer für Tiernahrung meist die vorteilhaftere Lösung, wenn hohe Rezepturvielfalt, häufige Produktwechsel, kleine bis mittlere Lose, kritische Mikrokomponenten und eine einfache chargenbezogene Rückverfolgbarkeit im Vordergrund stehen. Er ermöglicht eine sehr hohe, klar validierbare Homogenität und schafft eindeutige Grenzen zwischen einzelnen Rezepturen. Ein kontinuierlicher Mischer ist besonders dann attraktiv, wenn große Mengen weniger Standardrezepturen über lange, stabile Produktionskampagnen gefertigt werden. Er kann eine sehr gute Homogenität liefern, verlangt jedoch eine durchgehend präzise Dosierung, eine stabile Rohstoffzufuhr und ein konsequentes Management von Verweilzeit, Übergangsmaterial und Produktwechseln.
Sowohl das kontinuierliche als auch das chargenweise Mischen können für Tiernahrung eine exzellente und reproduzierbare Homogenität erreichen. Der amixon® Konusmischer AMK verbindet dabei beide Betriebsarten: Er kann kontinuierlich für hohe Durchsätze und lange Kampagnen arbeiten, bei Bedarf aber ebenso als Batchmischer für Vormischungen, kleinere Mengen oder abweichende Füllgrade eingesetzt werden.
Im kontinuierlichen Betrieb werden Durchsatz, Füllgrad, Verweilzeit und Mischintensität gezielt geregelt. Das ermöglicht eine Anpassung an einfache oder komplexe Rezepturen mit Feststoffen, Fetten, Vitaminen, Flüssigkeiten und funktionellen Additiven. Durch den Start bei geschlossenem Austragsorgan, das gemeinsame Einregeln der gravimetrischen Dosierer und das Öffnen des Austrags erst nach Erreichen eines stabilen Füllgrads kann der AMK ab dem ersten regulären Austrag spezifikationsgerechte Produktqualität liefern. Beim Abfahren entleert sich der Mischer kontinuierlich und weitgehend restlos, sodass klassische Anfahr- und Abfahrverluste deutlich reduziert oder vermieden werden können.
Bei vielen Rezepturwechseln, kleineren Losgrößen und hohen Anforderungen an eine chargenscharfe Dokumentation bleibt der Batchbetrieb besonders vorteilhaft. Bei langen Produktionskampagnen mit hohen Durchsätzen spielt der kontinuierliche AMK seine wirtschaftlichen Stärken aus. Für kritische Wechsel zwischen Produkten mit Arzneimittelzusätzen, Kokzidiostatika, Allergenen oder anderen sensiblen Inhaltsstoffen müssen Reinigung, Spülung und analytische Verifizierung immer für die gesamte Prozesslinie ausgelegt und validiert werden.
Die endgültige Auslegung erfolgt idealerweise anhand von Versuchen mit Originalprodukt. Dabei werden Homogenität, Verweilzeit, Flüssigkeitsverteilung, Restentleerung, Reinigbarkeit, Wechselzeiten, Produktschonung und Reproduzierbarkeit unter realistischen Prozessbedingungen bewertet.