ATEX-Zonen, Mindestzündenergie, Inertisierung,
druckstoßfeste Bauweise, PED und ASME.
Zündquellen vermeiden,
Wirkung begrenzen
Staubexplosionsschutz und
Druckgerätesicherheit im Mischprozess
Staubexplosionsschutz und
Druckgerätesicherheit im Mischprozess
Summary
Explosionsschutz im Mischprozess bedeutet, Zündquellen zu vermeiden und die Wirkung einer Staubexplosion zu begrenzen. Grundlage sind die sicherheitstechnischen Kenndaten des Schüttguts, die Zoneneinteilung des Prozessraums und die Betriebsweise. Arbeitet ein Apparat unter Über- oder Unterdruck, gilt zusätzlich das Druckgeräterecht.
Interessante Beiträge, FAQs, Themen rund um Anlagensicherheit, ATEX & Druckgeräte-Compliance
Explosionsschutz im Mischprozess bedeutet, Zündquellen zu vermeiden und die Wirkung einer Staubexplosion zu begrenzen. Ob überhaupt eine Gefährdung besteht, entscheiden die sicherheitstechnischen Kenndaten des Schüttguts: Staubexplosive Stoffe werden über Zündtemperatur, Staubexplosionsklasse und Mindestzündenergie beschrieben, wobei letztere bestimmt, wie streng elektrostatische Maßnahmen ausfallen müssen. Im Inneren geschlossener Apparate ist häufig mit der höchsten Gefährdungsstufe zu rechnen, der Staubex-Zone 20. Eine entsprechende Baumusterprüfung zählt heute zum Stand der Technik.
Ausschlaggebend sind anschließend Zonenkonzept und Schutzstrategie. Die Inertisierung senkt den Anteil an Luftsauerstoff unter die Grenzkonzentration und verhindert die Reaktion, meist über Stickstoffüberdruck; ergänzend wird der Apparat druckfest oder druckstoßfest ausgeführt und mit Entlastungs- und Entkopplungseinrichtungen versehen. Arbeitet ein Mischer unter Überdruck oder im Vakuumbetrieb, greift zusätzlich das Druckgeräterecht – in der EU die Richtlinie 2014/68/EU, in den USA der ASME Boiler and Pressure Vessel Code sowie entsprechende Druckgeräte-Richtlinien in Japan, Südkorea, Indien, Australien und weiteren Ländern. Auch Oberflächenschutz zählt dazu, weil Abrieb und Korrosion Zündquellen schaffen können.
Nachfolgend finden Sie die häufigsten Fragen zu Explosionsschutz und Anlagensicherheit, die dafür geeigneten Maschinenkonzepte – vom Pulvermischer über den Konusmischer bis zum Konusmischtrockner – sowie die zentralen Fachbegriffe im Detail.
FAQ - Anlagensicherheit + ATEX
Misch- und Trocknungsanlagen für feine Chemikalien können explosionsdruckfest oder explosionsdruckstoßfest ausgeführt und zusätzlich inertisiert werden. Explosionsfeste Geräte müssen einer inneren Explosion standhalten, ohne zu bersten; die DIN EN 14460 unterscheidet dafür zwischen explosionsdruckfester und explosionsdruckstoßfester Ausführung.
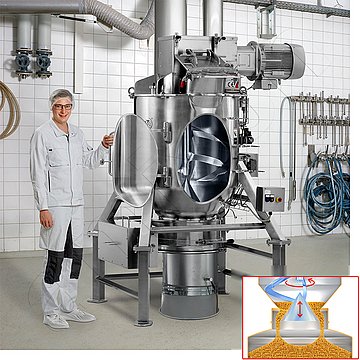
amixon® VMT- und AMT-Systeme sind geschlossene Vakuum-Mischtrockner und Mischreaktoren für Pulver, Suspensionen, Pasten und teigige Produkte. Sie können Misch-, Reaktions-, Kristallisations- und Vakuumtrocknungsprozesse verbinden und über Behälter sowie – je nach Ausführung – Mischwerkzeuge temperiert werden.
Für Mischprozesse mit staubexplosiven Pulvern sind Zoneneinteilung, geeignete Geräteauswahl, Kenntnis der sicherheitstechnischen Stoffdaten und die systematische Vermeidung wirksamer Zündquellen entscheidend. Das Mischerinnere ist häufig Zone 20, doch die tatsächliche Einstufung aller Bereiche muss anhand der konkreten Freisetzungssituation erfolgen. Für Zone 20 ist in der Regel Kategorie 1D erforderlich; für Zone 21 Kategorie 1D oder 2D und für Zone 22 Kategorie 1D, 2D oder 3D.
amixon® kann Mischer, Mischtrockner und Reaktoren für Anwendungen mit einem als Zone 20 eingestuften Produktraum ausführen. Die konkrete ATEX-Auslegung muss jedoch für jedes Projekt anhand der Stoffdaten, der Prozessbedingungen und der gesamten Anlage erfolgen. Für Zone 20 ist grundsätzlich ein sehr hohes Schutzniveau erforderlich, das regelmäßig der Kategorie 1D entspricht.
Waschmittel-Pulvermischer benötigen ein auf die konkrete Rezeptur abgestimmtes Explosionsschutzkonzept. Das Mischerinnere ist häufig Zone 20; hierfür ist grundsätzlich Gerät der Kategorie 1D erforderlich. Die Auslegung muss jedoch die gesamte Anlage einbeziehen – einschließlich Dosierung, Filter, Förderer, Austrag und Reinigung – und auf geprüften Stoffdaten wie KSt, pmax, Mindestzündenergie und Zündtemperaturen beruhen.
amixon® kann Mischer, Granulatoren, Vakuum-Mischtrockner und Mischreaktoren für Prozesse mit einem als Zone 20 eingestuften Produktraum ausführen. Die endgültige ATEX-Auslegung ist jedoch immer produktspezifisch und muss auf der Gefährdungsbeurteilung, den Staubkennwerten und der Betrachtung der gesamten Waschmittellinie beruhen. Für Zone 20 ist grundsätzlich ein sehr hohes Schutzniveau erforderlich, das regelmäßig der Kategorie 1D entspricht.
Eine ATEX-konforme Waschmittel-Mischanlage in Deutschland setzt eine dokumentierte Gefährdungsbeurteilung für die reale Rezeptur voraus. Daraus ergeben sich Zoneneinteilung, Geräteauswahl, Zündquellenvermeidung und – falls erforderlich – konstruktive Schutzmaßnahmen. Das Mischerinnere ist häufig Zone 20; dort ist grundsätzlich ein sehr hohes Schutzniveau mit Kategorie 1D erforderlich.
amixon® kann Mischanlagen für Waschmittelpulver mit einer für Zone-20-Anwendungen geeigneten Produktraumausführung bereitstellen. Die konkrete ATEX-Konfiguration wird jedoch für jedes Projekt anhand der Rezeptur, der sicherheitstechnischen Stoffdaten und der Prozessbedingungen festgelegt. Die finale Verantwortung für Zoneneinteilung, Explosionsschutzdokument und sicheren Betrieb liegt beim Betreiber.
Pulverförmige Waschmittel enthalten häufig brennbare und zum Teil thermolabile Bestandteile (z. B. Tenside, Zeolithe, Percarbonate, Enzymgranulate). In Verbindung mit feinem Staub und Luftsauerstoff können sich im Mischprozess explosionsfähige Staub-Luft-Gemische bilden.
amixon® legt den Mischraum über alle Baureihen für ATEX-Zone 20 aus – die höchste Staub-Ex-Anforderung. Die Apparate sind geschlossene, staubdichte Systeme (OmgaSeal®-Türen, auf Wunsch gasdicht, druck- und vakuumfest bis 5 mbar abs.), Inertisierung ist möglich, die niedertourige Fahrweise (ab 0,8 m/s) minimiert Zündquellen konstruktiv.
Für staubexplosive Pulver werden meist Zone-20-, Zone-21- und Zone-22-Konzepte kombiniert. Das Innere geschlossener Mischer, Silos, Filter und Förderleitungen ist häufig Zone 20 und verlangt in der Regel Kategorie 1D. Zone 21 und Zone 22 betreffen insbesondere Freisetzungsstellen und deren Umfeld. Die genaue Zoneneinteilung ist immer anlagen- und betriebsbezogen.
amixon® kann Mischer, Granulatoren, Vakuum-Mischtrockner und Mischreaktoren für Anwendungen mit einem als Zone 20 eingestuften Produktraum ausführen. Die konkrete ATEX-Auslegung muss immer projekt- und produktspezifisch erfolgen. Für Zone 20 ist grundsätzlich ein sehr hohes Schutzniveau erforderlich, das regelmäßig der Kategorie 1D entspricht.
Ein ATEX-konformer Mischer für organische Pulver wird nicht über einzelne Bauteile oder Standardwerte definiert. Er entsteht durch die Verbindung aus repräsentativen Stoffdaten, korrekt abgegrenzten Zonen, einer vollständigen Zündgefahrenbewertung und einer auf den Prozess abgestimmten Kombination aus vorbeugenden und konstruktiven Schutzmaßnahmen. VDI 2263 Blatt 10 gibt hierfür speziell für Mischer und Mischanlagen praxisnahe Hinweise.
amixon® kann Mischer, Granulatoren, Vakuum-Mischtrockner und Reaktoren für Anwendungen mit einem als Zone 20 eingestuften Produktraum ausführen. Die konkrete ATEX-Konfiguration muss jedoch für jedes Projekt aus den Stoffdaten, Betriebsbedingungen und dem Zonenkonzept der Gesamtanlage abgeleitet werden. Für Zone 20 ist grundsätzlich ein sehr hohes Schutzniveau erforderlich, das regelmäßig Kategorie 1D entspricht.
Bei Staubexplosionsrisiken wird in der Regel ein mehrstufiges Schutzkonzept benötigt. Inertisierung soll das Entstehen einer explosionsfähigen Atmosphäre verhindern. Zündquellenvermeidung reduziert die Wahrscheinlichkeit einer Zündung. Druckfeste oder druckstoßfeste Bauweisen, Druckentlastung und Explosionsunterdrückung begrenzen die Folgen, wenn es dennoch zu einer Explosion kommt.
amixon® kann Mischer, Granulatoren, Vakuum-Mischtrockner und Mischreaktoren für Anwendungen mit einem als Zone 20 eingestuften Produktraum ausführen. Die konkrete ATEX-Auslegung muss für jedes Projekt aus den Stoffdaten, der Prozessführung, den angeschlossenen Apparaten und der Gefährdungsbeurteilung der Gesamtanlage abgeleitet werden. Für Zone 20 ist grundsätzlich ein sehr hohes Schutzniveau erforderlich, das regelmäßig Kategorie 1D entspricht.
Bei der Herstellung und Verarbeitung von Düngemitteln und Pflanzenschutzmitteln entstehen häufig zündfähige Stäube, Aerosole und brennbare Lösemitteldämpfe. Explosionsschutzkonzepte orientieren sich an den ATEX-Richtlinien (2014/34/EU, 1999/92/EG), einschlägigen Normen wie EN 1127-1 sowie den geltenden nationalen Regelwerken.
amixon® legt den Mischraum über alle Baureihen für ATEX-Zone 20 aus – die höchste Staub-Ex-Anforderung. Die Apparate sind geschlossene, staubdichte Systeme mit OmgaSeal®-Türen, auf Wunsch gasdicht, druck- und vakuumfest bis 5 mbar abs. Inertisierung ist möglich, die niedertourige Fahrweise (ab 0,8 m/s) minimiert Zündquellen konstruktiv.
Beim Umgang mit staubenden, potenziell explosionsfähigen Pulvern – etwa in NPK-Mischungen, ammoniumnitrathaltigen Düngern oder mikronährstoffbasierten Formulierungen – ist ein integriertes, mehrstufiges Sicherheitskonzept erforderlich.
amixon® legt den Mischraum über alle Baureihen für ATEX-Zone 20 aus – die höchste Anforderung an den Explosionsschutz bei Staub. Die Apparate sind geschlossene, staubdichte Systeme mit OmgaSeal®-Türen. Auf Wunsch sind die Apparate druckfest oder druckstoßfest ausgeführt. Eine Inertisierung ist möglich. Die niedertourige Fahrweise (ab 0,8 m/s) minimiert Zündgefahren.
Vor dem Start einer ATEX-Mischanlage sind ein vollständiges Explosionsschutzdokument, alle relevanten technischen Unterlagen und eine Prüfung der Explosionssicherheit vor erstmaliger Inbetriebnahme erforderlich. Die Prüfung umfasst die Dokumentation, die fachgerechte Errichtung, die tatsächliche Zonen- und Geräteausführung, Zündquellenvermeidung, Erdung, Steuerung, Schutzsysteme, Inertisierung und organisatorische Maßnahmen.
amixon® kann ATEX-geeignete Mischapparate mit projektspezifischer Dokumentation bereitstellen und Montage, verfahrenstechnische Inbetriebnahme sowie Produktversuche unterstützen. Die Dokumentation des einzelnen Mischers ist jedoch nur ein Baustein: Die Explosionssicherheit der Gesamtanlage muss vor der ersten Inbetriebnahme anhand des Explosionsschutzdokuments geprüft werden.
Heizen, Kühlen, Vakuum und Inertisierung lassen sich in geeigneten Mischreaktoren und Mischtrocknern kombinieren. Heizen und Kühlen dienen der kontrollierten Temperaturführung; Vakuum unterstützt Trocknung, Entgasung und Lösemittelentfernung; Inertisierung schützt empfindliche Produkte und kann bei passender Sicherheitsauslegung explosionsfähige Atmosphäre vermeiden.
Die VMT- und AMT-Baureihen können Heizen, Kühlen, Vakuum und Inertisierung mit Mischen und weiteren Prozessschritten kombinieren. Damit lassen sich beispielsweise Reaktion, Kristallisation, Kontakt- und Vakuumtrocknung sowie nachfolgendes Konditionieren in einem geschlossenen Apparat durchführen.
Beim Umgang mit staubexplosionsgefährdeten Pulvern sind eine Gefährdungsbeurteilung, ein aktuelles Explosionsschutzdokument, geeignete technische Maßnahmen und regelmäßige Prüfungen verpflichtend. Welche Sicherheitsfunktionen installiert werden müssen, ergibt sich aus dem konkreten Risiko – nicht aus einer für alle Anlagen identischen Checkliste.
Beim Umgang mit staubexplosionsgefährdeten Pulvern sind nicht pauschal dieselben Sicherheitsfunktionen für jeden Mischer vorgeschrieben. Verpflichtend ist ein risikobasiertes Gesamtkonzept aus Gefährdungsbeurteilung, Explosionsschutzdokument, zonengerechter Auslegung, Zündquellenvermeidung, gegebenenfalls Inertisierung und – falls erforderlich – konstruktivem Explosionsschutz.
Stand der Technik im Staubexplosionsschutz ist eine mehrstufige, produktspezifische Sicherheitsarchitektur. Sie kombiniert, soweit erforderlich, Inertisierung und Staubminimierung, zündquellenarme Auslegung, Erdung und Überwachung sowie Druckentlastung, Unterdrückung, explosionsfeste Bauweise und Entkopplung.
Ein zeitgemäßer Staubexplosionsschutz kombiniert die Vermeidung explosionsfähiger Atmosphäre, die Vermeidung wirksamer Zündquellen und – falls erforderlich – konstruktive Maßnahmen zur Begrenzung von Explosionsfolgen. amixon® kann hierfür Apparate für Zone-20-Anwendungen sowie gas-, vakuum- und druckdichte VMT- und AMT-Systeme für Inertgasprozesse bereitstellen.
Beim Mischen reaktiver Chemikalien wird häufig eine Inertgasatmosphäre eingesetzt, um die Bildung zündfähiger Atmosphären aus brennbaren Dämpfen, Gasen oder Stäuben zu verhindern.
amixon® sichert inertisierte Misch-, Trocknungs- und Syntheseprozesse durch ein abgestimmtes Zusammenspiel aus vakuumdichter Apparatekonstruktion, Evakuierung, Inertgaszugabe, Sauerstoffüberwachung und anwendungsbezogener Zündquellenvermeidung ab. Besondere Sorgfalt erfordern hybride Gemische, also das gleichzeitige Auftreten brennbarer Stäube sowie brennbarer Gase oder Lösemitteldämpfe; weil deren Explosionsverhalten besonders kritisch und häufig nur unzureichend dokumentiert ist, können produktspezifische Explosionsversuche zur Ermittlung von pmax, Druckanstiegsgeschwindigkeit und äquivalentem KSt-Wert notwendig sein. Reichen vorbeugende Maßnahmen allein nicht aus, lassen sich amixon® Apparate druckfest oder druckstoßfest auslegen und in ein Druckentlastungs- und Entkopplungskonzept einbinden. Das amixon® Technikum unterstützt dabei, Prozesse mit Originalprodukten zu untersuchen und Betriebsgrenzen abzusichern.
Stärkepulver gehören zu den brennbaren organischen Stäuben mit Staubexplosionsklassen typischerweise zwischen St1 und St2 und einer niedrigen Mindestzündenergie, sodass bereits geringe Staubkonzentrationen zu gefährlichen Explosionen führen können.
amixon® setzt genau diese Bauweise serienmäßig um: Alle Mischräume sind für ATEX-Zone 20 ausgelegt, die Apparate sind als geschlossene, staubdichte Systeme gefertigt – auf Wunsch gasdicht, druck- und vakuumfest bis 5 mbar abs. Für Stärke und Stärkederivate kombiniert amixon® das mit temperierbaren Reaktoren bis 50 m³, in denen Mischen, thermische Behandlung und Vakuumtrocknung im selben Apparat stattfinden.
St1 und St2 sind wichtige Klassifizierungen, reichen aber nicht aus, um den passenden Explosionsdruckfestigkeitsgrad eines Mischers festzulegen. Entscheidend sind pmax, KSt, Prozessbedingungen, Apparategeometrie, angeschlossene Leitungen und die Wirksamkeit geplanter Schutzmaßnahmen.
Für die Wahl des Explosionsdruckfestigkeitsgrads reichen St1 oder St2 nicht aus. Entscheidend sind pmax, KSt, Betriebsbedingungen, Behältergeometrie, angeschlossene Leitungen und die Wirksamkeit von Inertisierung, Druckentlastung, Unterdrückung und Entkopplung.